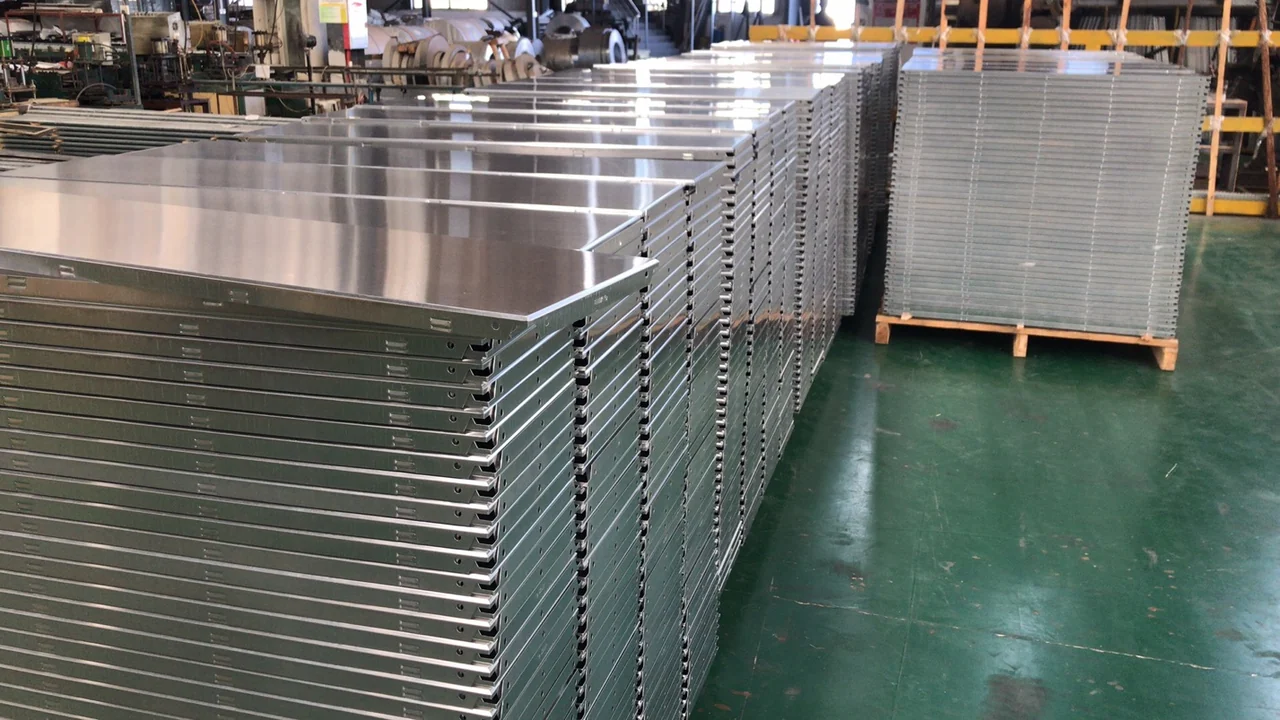
Fabrikasi panel aluminium yang andal bergantung pada penyerahan yang terkontrol: gambar yang benar menjadi blank yang benar, geometri yang dibentuk diterima sebelum penyelesaian, dan panel jadi tetap dapat diidentifikasi hingga pengiriman. Panduan ini mengikuti proses pemotongan, pembentukan, perakitan, pelapisan, dan inspeksi, dengan lembar kerja produksi yang telah dikerjakan dan pemeriksaan pelepasan praktis.
Dua jalur fabrikasi, bukan satu urutan identik untuk setiap panel
| Panel plafon standar | Panel dinding atau panel berbentuk khusus |
|---|---|
| Pemilihan material → pemotongan lembaran → pelubangan → perataan → pembuatan takik sudut → pembentukan → pelubangan posisi klip | Pemotongan lembaran → penandaan dan pemotongan sudut → pembengkokan atau pembentukan gulungan → pengelasan yang ditentukan → perakitan penguat/braket → penggerindaan dan pemolesan → inspeksi fabrikasi |
Kedua jalur menghasilkan bagian yang belum dilapisi dan siap untuk proses penyelesaian yang dipilih. Operasi disertakan jika desain membutuhkannya: panel polos tidak memerlukan operasi perforasi dekoratif, dan panel tanpa sambungan las tidak memerlukan tahap pengelasan. Lembaran pra-lapis memerlukan jalur yang melindungi lapisan yang ada selama fabrikasi.
Potong dan mesin: tetapkan nomor bagian dan geometri
Daftar pemotongan menghubungkan material, dimensi lembaran, dan kuantitas dengan nomor panel dan revisi gambar. Pemeriksaan masuk menetapkan paduan, temper, ketebalan, dan kondisi permukaan. Saat pemotongan, bandingkan dimensi dan diagonal lembaran dengan instruksi kerja; ini adalah titik praktis paling awal untuk mendeteksi material yang salah atau lembaran yang tidak persegi.
Takik sudut menghilangkan material sehingga tepi tekukan yang berdekatan dapat dibentuk. Pelubangan menghasilkan lubang, slot, dan pola perforasi. Jaga agar bukaan servis dan lubang pemasangan tetap terhubung ke tepi referensi yang sama yang digunakan pada gambar kerja. Bukaan dengan ukuran yang benar tetapi di posisi yang salah tetap merupakan bagian yang tidak sesuai.
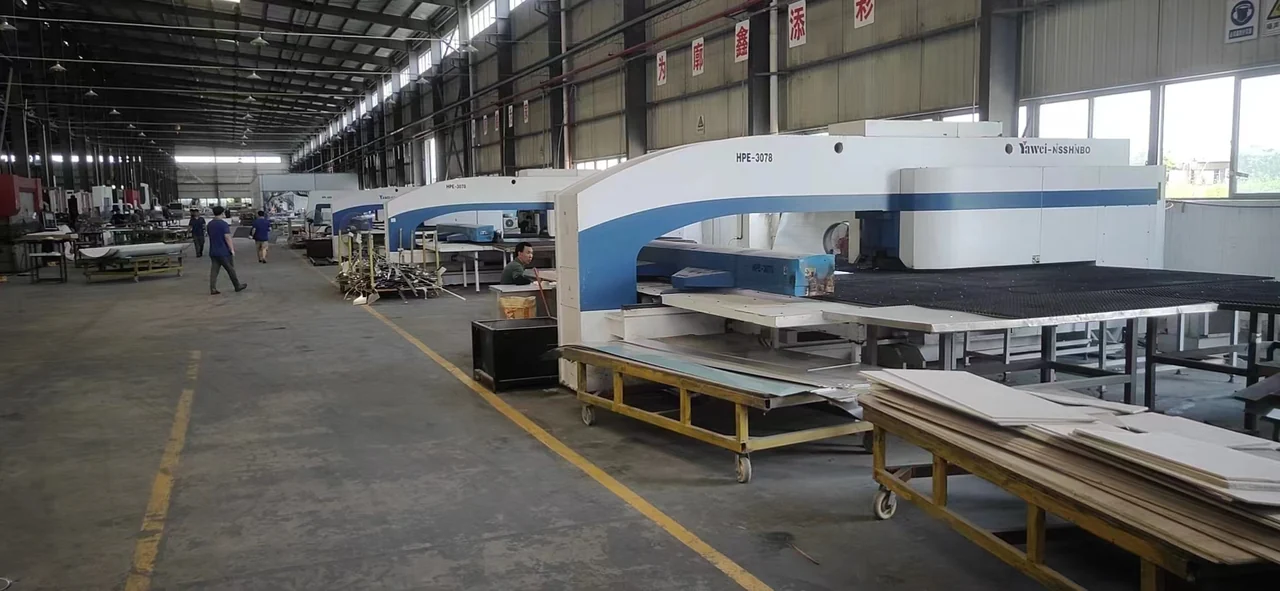
Bentuk: bedakan tekukan lurus dari bagian lengkung
Mesin press brake membentuk bagian lurus. Peralatan pembentukan rol menghasilkan bagian lengkung yang dibutuhkan. Instruksi kerja harus mengidentifikasi dimensi akhir, sudut balik, dan referensi radius sehingga operator dan inspektur mengukur geometri yang sama.
Pembentukan dapat memengaruhi fitur di dekat tekukan. Tinjau lubang dan takik di dekat bagian balik selama persiapan gambar, termasuk relief tekukan yang dibutuhkan dan akses alat. Jika fitur kritis harus tetap berada di lokasi yang akurat setelah pembentukan, sepakati urutan pemesinannya dengan pembuatnya.
Untuk bagian lengkung, periksa radius atau templat yang ditentukan, tinggi panel, dan tepi yang saling berpasangan sebelum pelapisan.
Rakit dan selesaikan sambungan sebelum pelapisan
Pasang penguat, braket, dan bagian penghubung yang ditentukan ke bagian belakang panel. Posisinya harus sesuai dengan tata letak penyangga dan menyisakan akses untuk pemasangan. Selesaikan pengelasan yang diperlukan sesuai desain, lalu gerinda dan poles area yang dikerjakan hingga kondisi permukaan yang ditentukan.
Gunakan perakitan percobaan untuk komponen berbentuk yang berdekatan atau sudut kritis. Periksa kecocokan, lebar sambungan, keselarasan permukaan, dan akses ke pengencang. Perakitan percobaan sangat berguna di mana beberapa dimensi yang dapat diterima secara individual digabungkan menjadi satu sambungan yang terlihat.
Perubahan posisi braket harus dicatat pada gambar dan jadwal panel. Menjaga agar revisi tersebut tetap terlihat mencegah panel yang dibuat dengan benar dikirim dengan detail sambungan yang sudah usang.
Ikuti satu panel melalui catatan produksi
Catatan produksi adalah catatan yang tetap terhubung dengan suatu bagian saat berpindah antar operasi. Di bawah ini adalah contoh panel terlipat, P-014, untuk tata letak berulang 1.200 × 600 mm dengan sambungan 10 mm. Permukaan akhirnya berukuran 1.190 × 590 mm; tepi tekukan 25 mm-nya diberi dimensi secara terpisah. Dimensi ini mengilustrasikan pencatatan, bukan spesifikasi panel standar.
| Operasi | Informasi yang digunakan | Catatan rilis |
|---|---|---|
| Pemotongan blanko | Pola yang dikembangkan dan disetujui untuk lembaran yang dipilih, radius tekukan, dan perkakas | Identitas material, panjang/lebar blanko, dan kuantitas. Jangan memotong dari dimensi permukaan. |
| Pelubangan / pembuatan takik | Koordinat lubang, relief sudut, dan orientasi panel | Lokasi dan orientasi lubang potongan pertama diperiksa terhadap revisi C. |
| Pembentukan | Permukaan jadi 1.190 × 590 mm; tepi tekukan 25 mm; Gambar sudut dan toleransi | Permukaan terukur, tepi tekukan, dan diagonal dicatat setelah pembengkokan. |
| Perakitan belakang | Gambar braket dan lokasi rel pendukung | Posisi braket dan akses diperiksa; uji coba pemasangan jika ditentukan. |
| Pelepasan lapisan | Geometri, persiapan permukaan, dan penyelesaian F-07 yang diterima | Identitas bagian dan kode penyelesaian dibawa ke dalam batch pelapisan. |
| Pengemasan | Tata letak Zona E-02 dan jadwal panel | P-014, revisi C, kuantitas dan nomor kemasan direkonsiliasi. |
Jika lubang bergeser pada revisi D, identifikasi bagian P-014 yang terpengaruh di setiap tahap: material yang belum dipotong, blanko yang dilubangi, bagian yang dibentuk, dan stok jadi. Jangan hanya memberikan gambar baru kepada operator berikutnya sementara bagian-bagian sebelumnya terus melalui jalur lama.
Cegah lubang di dekat tekukan agar tidak menjadi lubang yang terdistorsi
Material di sekitar tekukan berubah bentuk selama pembentukan. Lubang atau celah yang terlalu dekat dengan daerah tersebut dapat meregang atau robek; potongan pelepas memisahkan pengembalian lokal dari material yang berdekatan yang harus tetap rata. Tentukan hubungan lubang-ke-tekukan, bentuk pelepas, dan urutan pemesinan sebelum melepaskan pola pemotongan. Jarak yang dibutuhkan bergantung pada material dan geometri tekukan.
Untuk lubang pengikat yang kritis, periksa posisi akhirnya setelah pembentukan, bukan hanya posisinya pada blank datar. Blank yang dilubangi mungkin benar sementara pengikat yang sudah jadi tidak lagi bulat atau terletak dengan benar.
Pra-perlakuan, aplikasikan lapisan akhir, dan keringkan
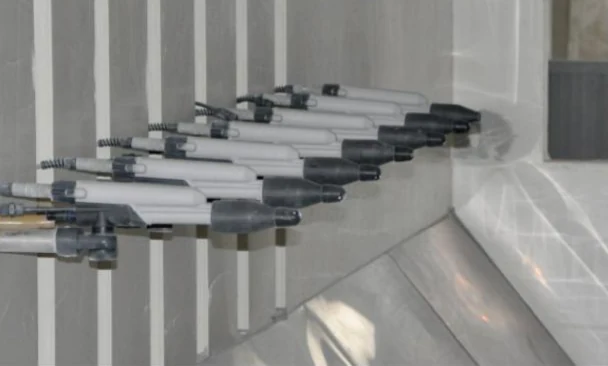
Untuk panel yang dilapisi setelahnya, bagian fabrikasi yang diterima dibersihkan dan dihilangkan lemaknya, dibilas, diberi pra-perlakuan kimia, dan dikeringkan. Pra-perlakuan harus sesuai dengan lapisan dan substrat yang dipilih. Panel kemudian digantung, dilapisi, dikeringkan, dan didinginkan sebelum diperiksa dan ditangani.
Cat cair diuapkan dan disemprotkan; bubuk diendapkan secara elektrostatik dan kemudian dikeringkan. Ikuti persyaratan aplikasi dan pengeringan dari pemasok lapisan. Pengaturan oven dan waktu yang berlalu tidak dapat dipertukarkan dengan jadwal pengeringan yang disetujui untuk benda kerja dan lapisan yang sebenarnya.
Gunakan gerbang inspeksi dengan keputusan pelepasan yang ditentukan
| Gerbang | Periksa | Catatan atau tindakan |
|---|---|---|
| Sebelum pemesinan | Identitas material, ketebalan, revisi gambar, ukuran dan kuantitas blanko | Cocokkan daftar material dan pemotongan dengan pesanan kerja |
| Sebelum pelapisan | Dimensi permukaan, keseragaman, tepi tekukan, bukaan, kelengkungan, fitting dan sambungan yang dikerjakan | Tahan bagian yang tidak sesuai untuk disposisi; catat perakitan percobaan kritis |
| Setelah pelapisan | Penampilan, cakupan dan sifat pelapisan yang ditentukan | Bandingkan dengan sampel yang disimpan dan persyaratan inspeksi |
| Sebelum pengemasan | Nomor panel, jumlah, tanda arah, dan perlindungan | Cocokkan setiap kemasan dengan daftar kemasan dan zona pemasangan |
Pisahkan hasil pengukuran dimensi dan hasil uji permukaan. Kecocokan warna yang baik tidak menyelesaikan masalah posisi pemasangan yang salah. Demikian pula, panel yang dimensinya benar harus ditahan jika hasil akhirnya memiliki cacat, gelembung, kontaminasi, atau kerusakan yang tidak dapat diterima.
Setujui bagian pertama sebelum mengulangi batch
Kesalahan panel yang berulang lebih mahal daripada satu bagian pertama yang ditolak. Identifikasi dimensi kritis pada instruksi kerja dan periksa bagian representatif setelah operasi terakhir yang dapat mengubahnya. Untuk panel yang dilipat, itu berarti memeriksa bagian yang sudah jadi, bukan hanya menerima lembaran datar.
Lenturan material memengaruhi sudut setelah tekanan perkakas dilepaskan. Oleh karena itu, perubahan pada sifat lembaran, perkakas, atau radius tekukan dapat memerlukan penyesuaian pengaturan meskipun sudut yang diprogram tidak berubah. Sepakati sudut akhir dan kondisi pengukuran; jangan gunakan pengaturan mesin sebagai hasil penerimaan. Periksa kembali potongan pertama ketika lot material, pengaturan perkakas, atau revisi gambar berubah.
Jauhkan panel yang tidak sesuai dari operasi selanjutnya
Gunakan catatan penahanan yang berisi ID panel, revisi, dimensi atau permukaan yang terpengaruh, hasil pengukuran, dan disposisi yang diusulkan. Operator pelapisan tidak boleh menerima panel yang ditekuk yang masih menunggu keputusan tentang geometrinya. Setelah lapisan akhir yang terlihat diterapkan, koreksi mungkin melibatkan pembuatan ulang dan penyelesaian ulang.
Pisahkan disposisi yang tersedia: pembuatan ulang, pengerjaan ulang yang disetujui, atau penyimpangan yang diterima secara resmi. Orang yang bertanggung jawab atas antarmuka yang terpengaruh harus menyetujui penyimpangan sebelum dirilis. "Pemasang dapat menyesuaikan di tempat" bukanlah disposisi yang ditentukan ketika hal itu mengubah pemasangan, lebar sambungan, atau keselarasan yang terlihat.
Buat paket serah terima yang dapat digunakan tim lapangan
- Tata letak instalasi dan jadwal panel saat ini, dengan membedakan bagian kiri/kanan.
- Indeks paket ke panel sehingga setiap peti dapat ditugaskan ke zona instalasi.
- Catatan inspeksi untuk fitur kritis yang disepakati dan penyimpangan yang ditutup.
- Identifikasi lapisan akhir, panduan penanganan, dan suku cadang yang diberi label terpisah.
Sebelum pengiriman bertahap berangkat, cocokkan kuantitas yang telah dikeluarkan dengan jadwal terbaru. Panel sudut yang hilang dapat menunda penyelesaian satu area meskipun sebagian besar areanya telah tiba. Cantumkan suku cadang khusus yang belum lengkap secara eksplisit, alih-alih hanya melaporkan kemajuan pengiriman sebagai persentase dari meter persegi.
Kemas untuk pesanan instalasi serta transportasi
Lindungi permukaan dekoratif, dukung tepi yang rentan, dan tahan panel agar tidak bergerak di dalam kemasan. Beri label spesifikasi, warna, batch, kuantitas, dan arah pemasangan jika relevan. Pengelompokan berdasarkan zona pemasangan membantu tim lapangan menemukan panel yang tepat tanpa berulang kali membongkar bagian yang tidak terkait.
Setelah inspeksi akhir, identifikasi panel pada daftar kemasan dan lindungi permukaan, tepi, dan sudut dari kerusakan akibat penanganan.
Untuk permintaan manufaktur, berikan gambar kerja dan jadwal panel, persetujuan finishing, catatan inspeksi yang diperlukan, dan urutan pengiriman. halaman manufaktur menunjukkan peralatan dan alur kerja lengkap; perbandingan pelapisan menjelaskan pilihan finishing.