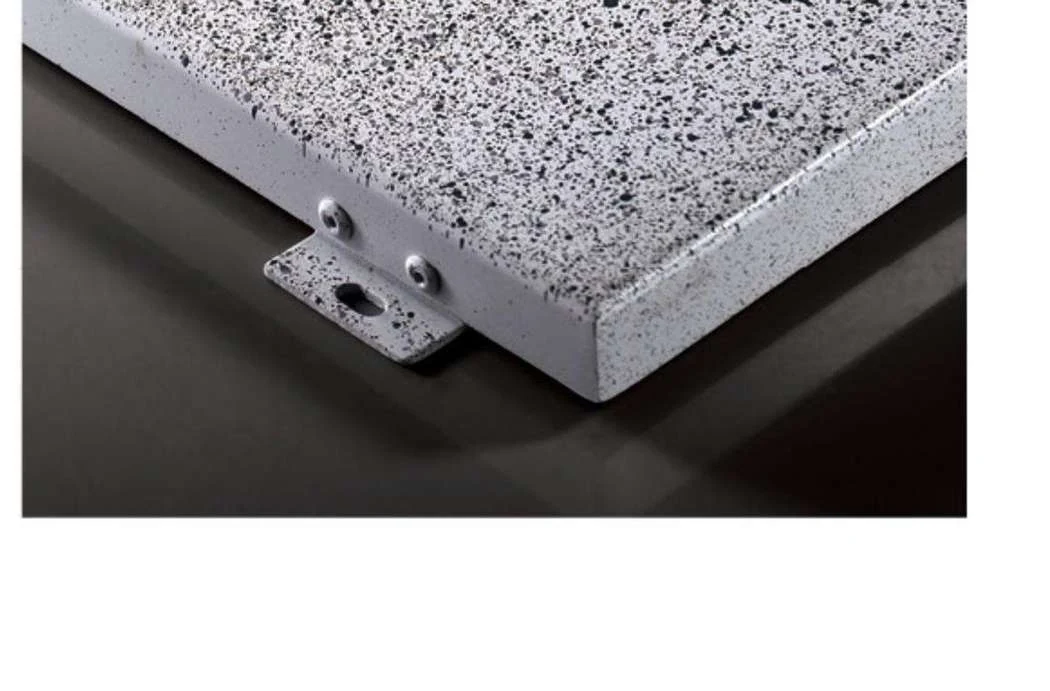
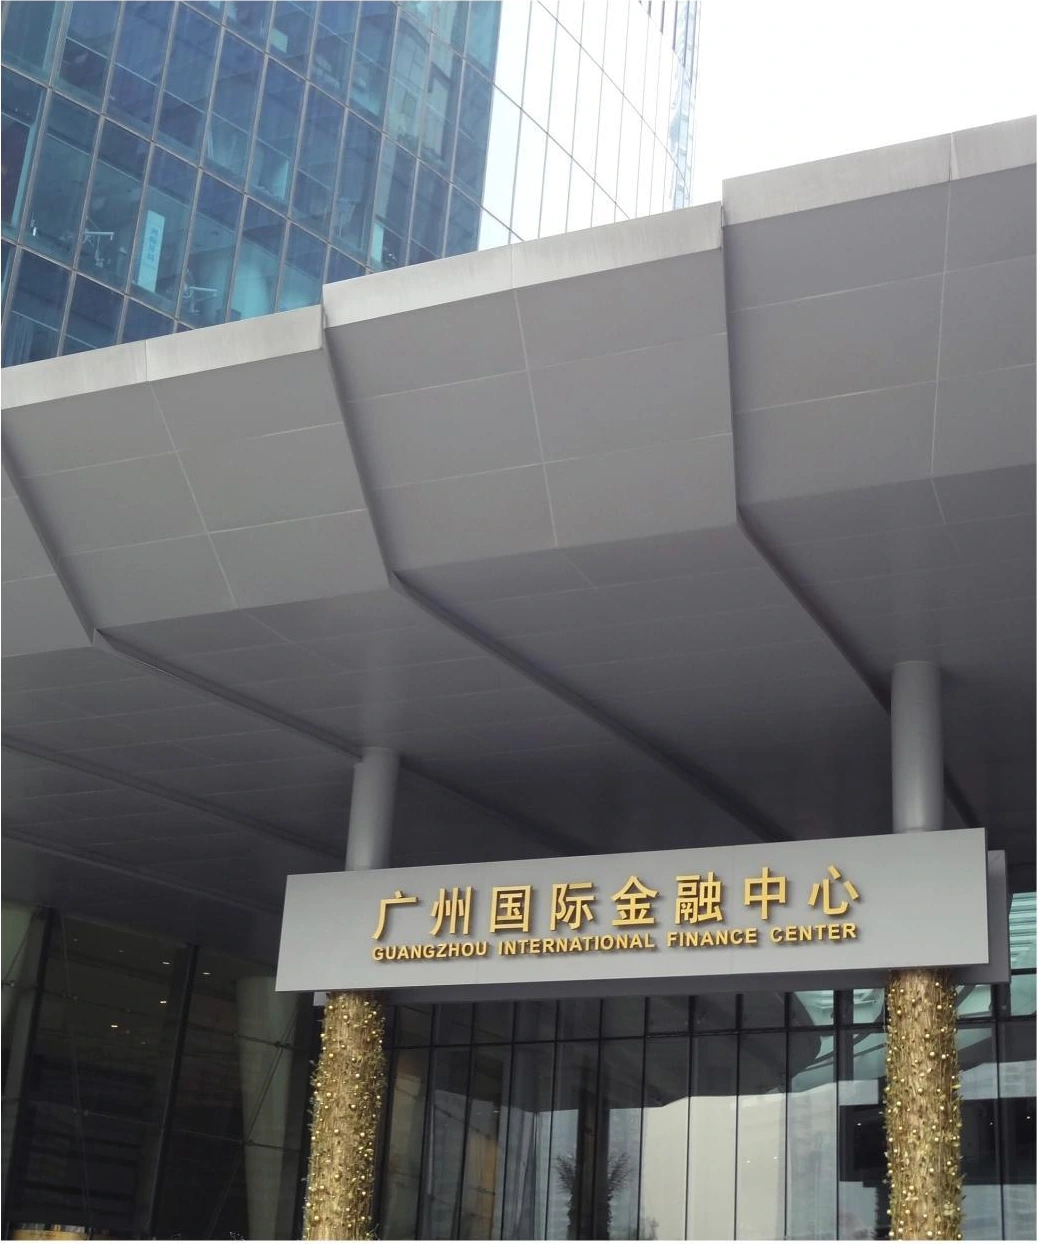
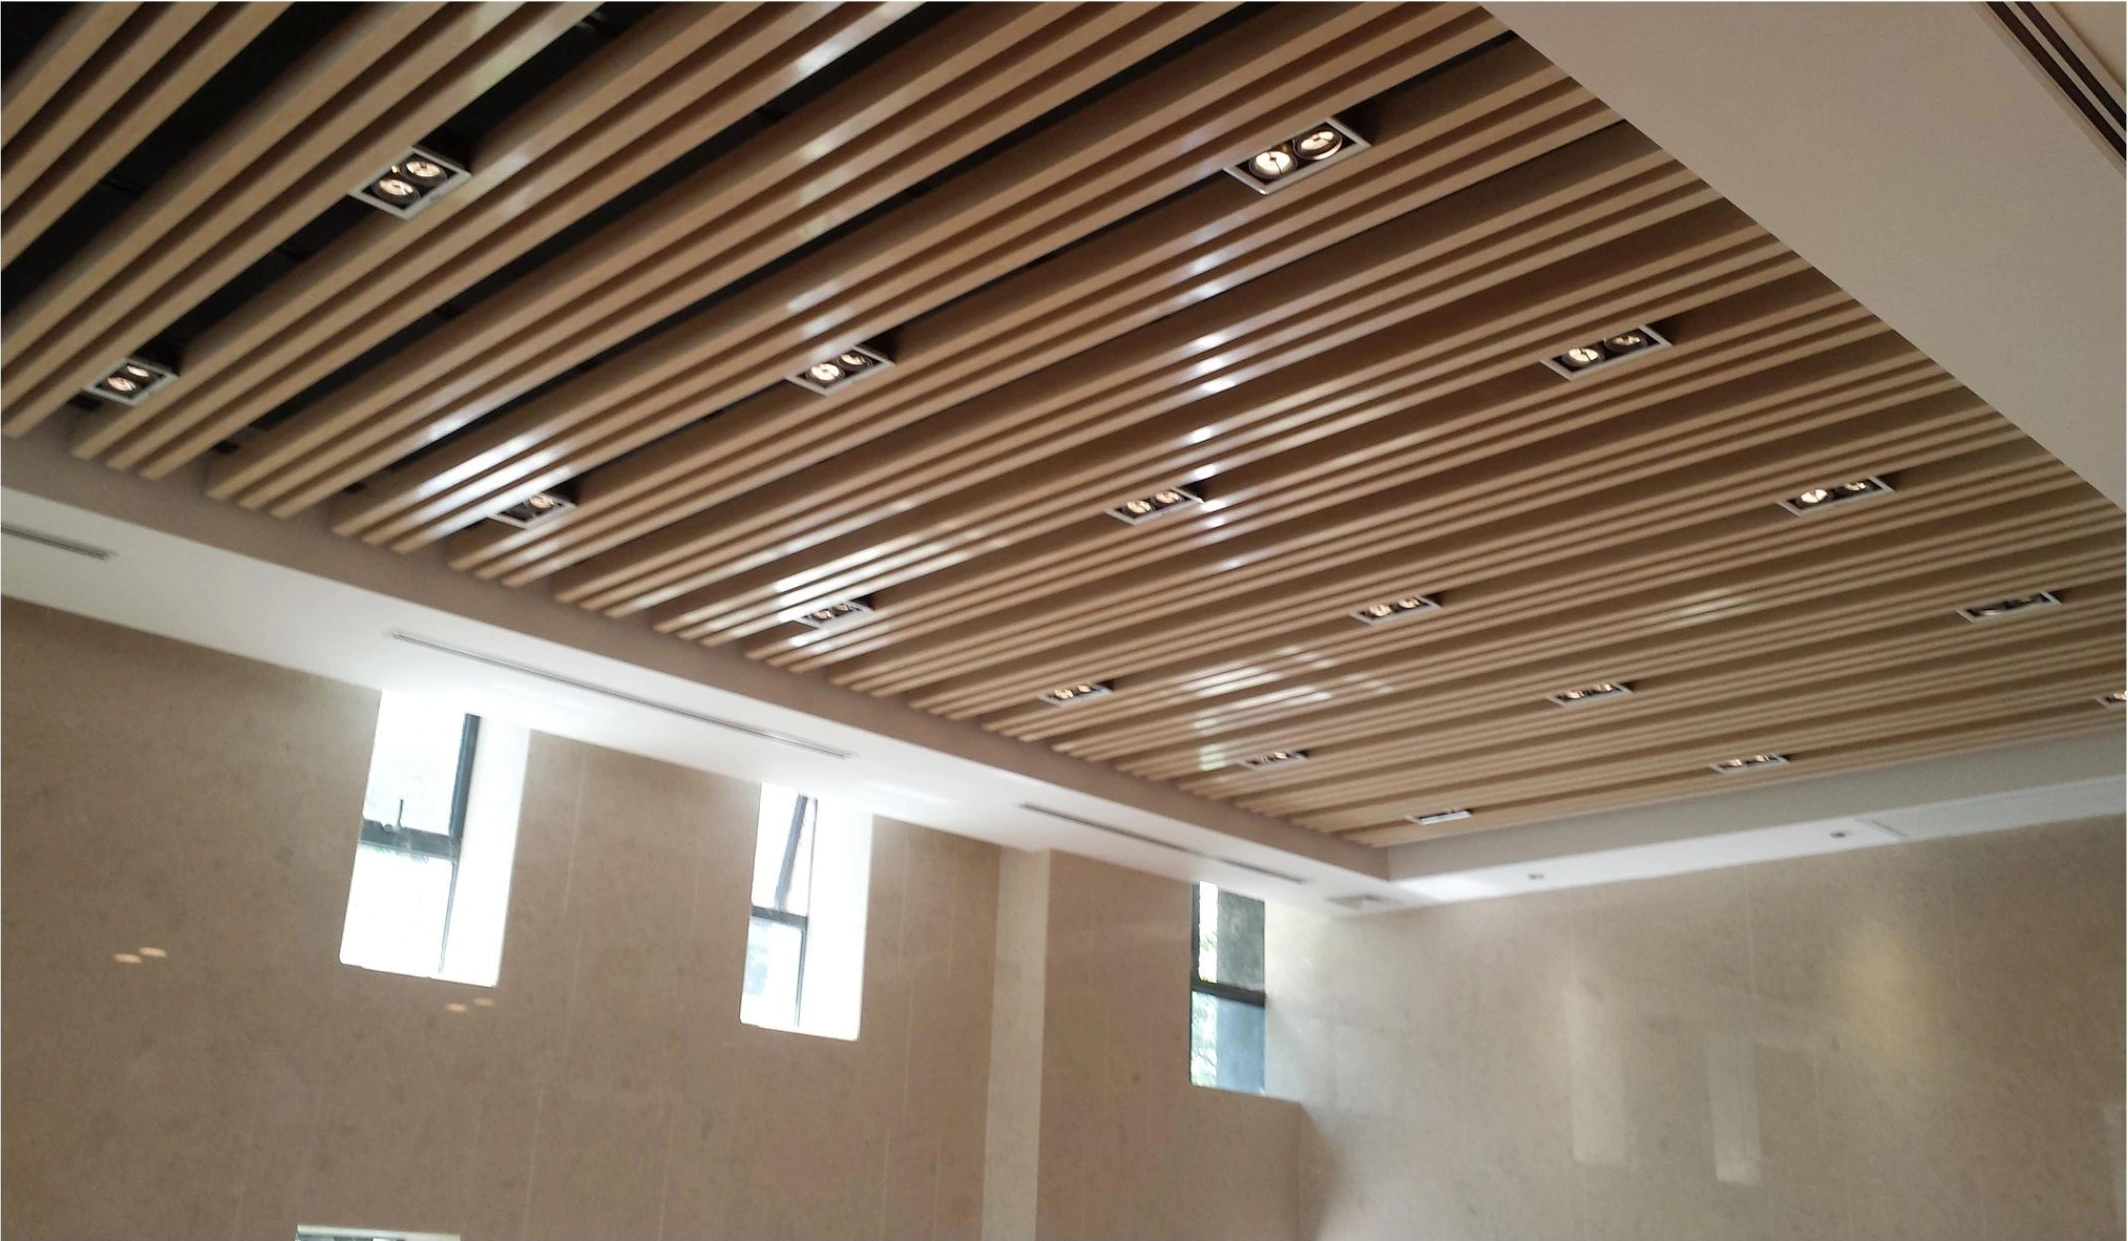
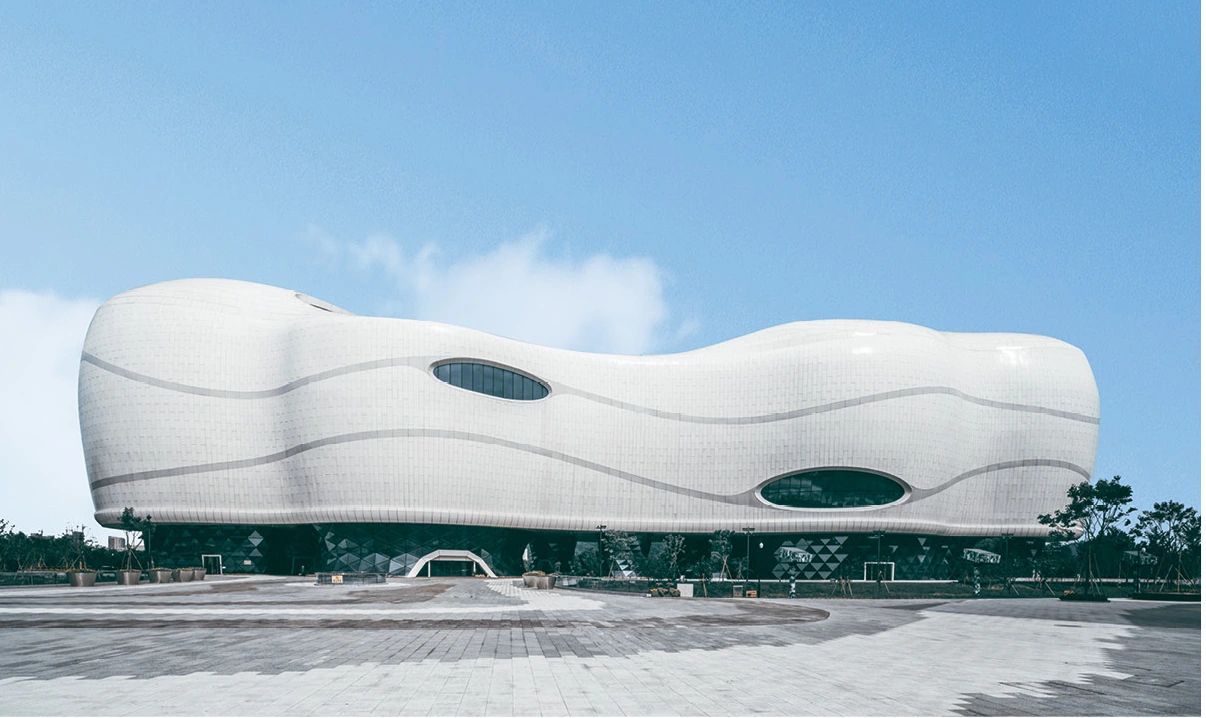
Foshan Lianhui Chuangzhan Metal Building Materials Co., Ltd. memproduksi panel dinding tirai aluminium, plafon, panel sarang lebah, dan kisi-kisi dekoratif di Foshan, Guangdong, Tiongkok.
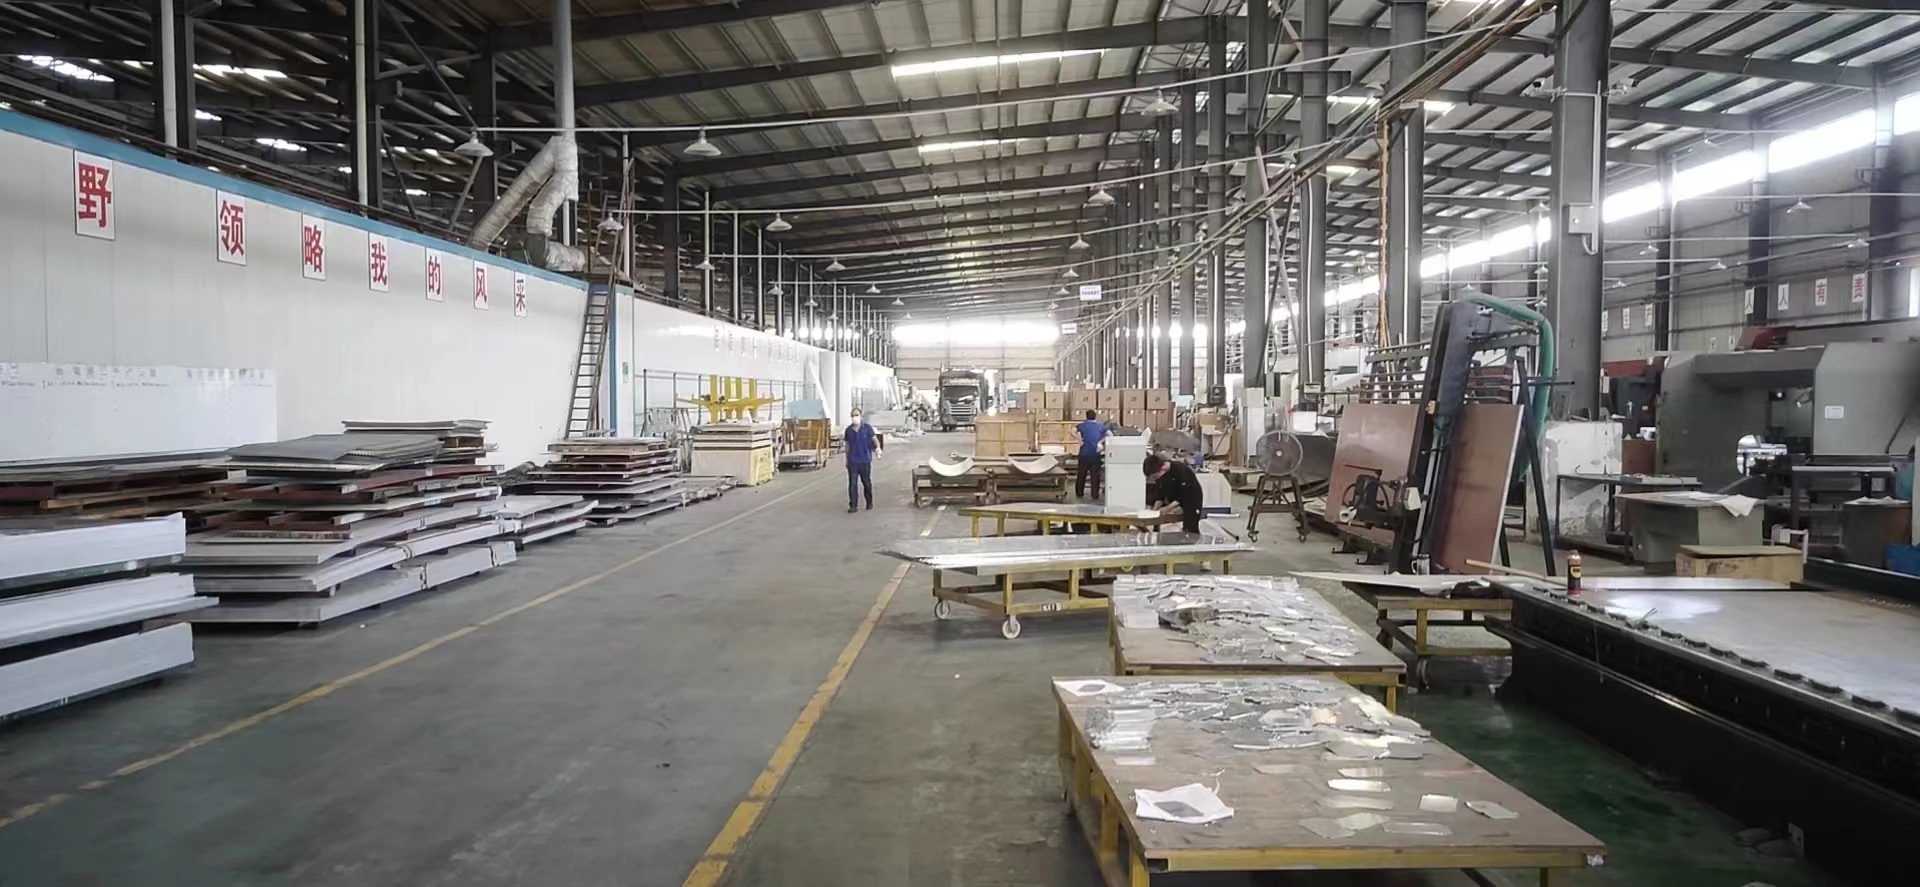
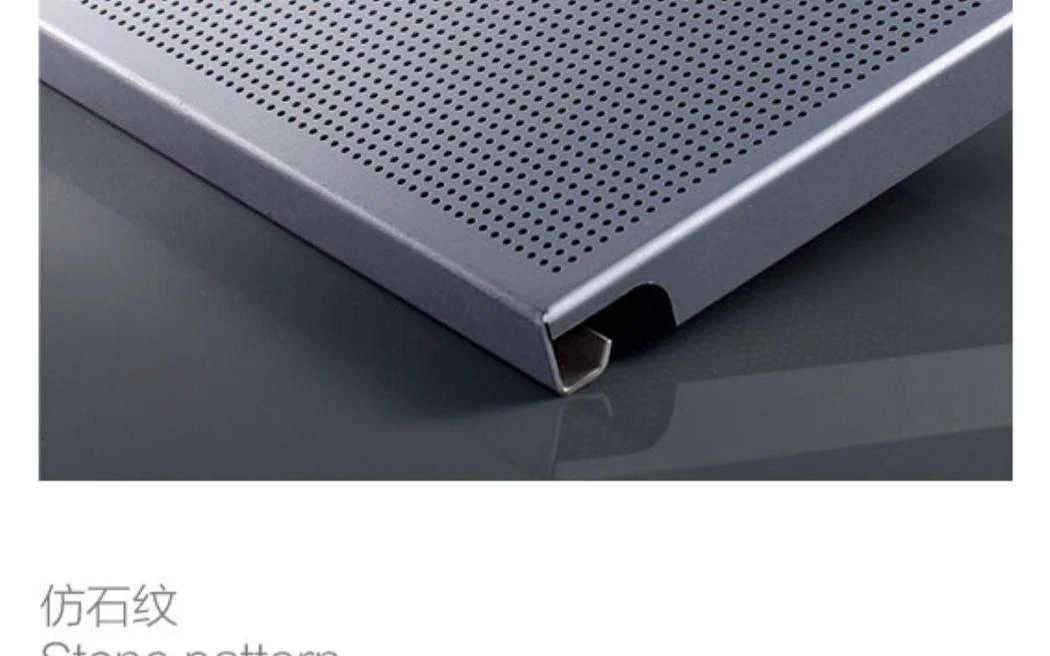
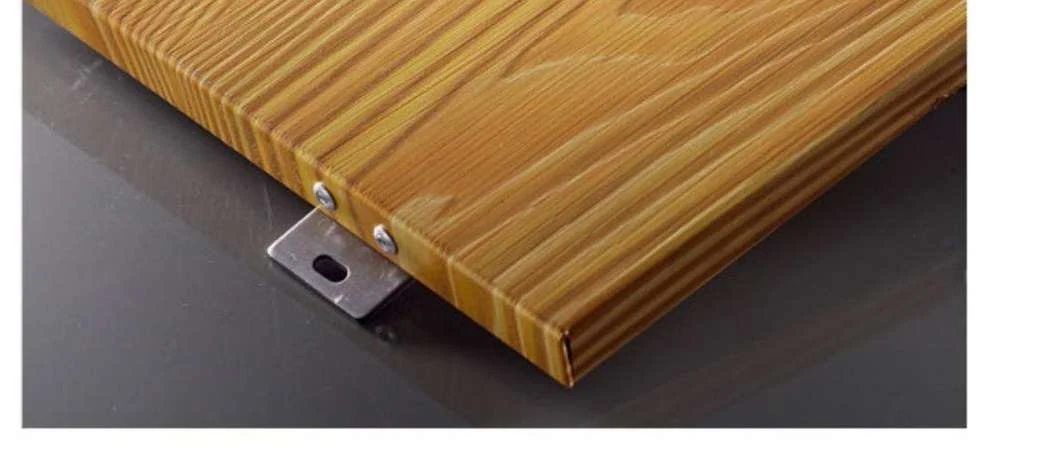
Bengkel panel, profil, dan sekat berbentuk U kami mencakup panel lembaran logam yang dibentuk dan komponen plafon. Penyelesaian permukaan meliputi pelapisan bubuk, cat fluorokarbon, dan transfer serat kayu.
Pembuatan takik dan pelubangan CNC, bagian yang dilipat atau digulung, fitting belakang, pelapisan semprot, dan inspeksi panel jadi.
Urutan ini mencakup panel lembaran logam yang difabrikasi dengan lapisan semprot. Perforasi, pembentukan lengkung, pengelasan, dan fitting belakang bergantung pada desain panel.
01
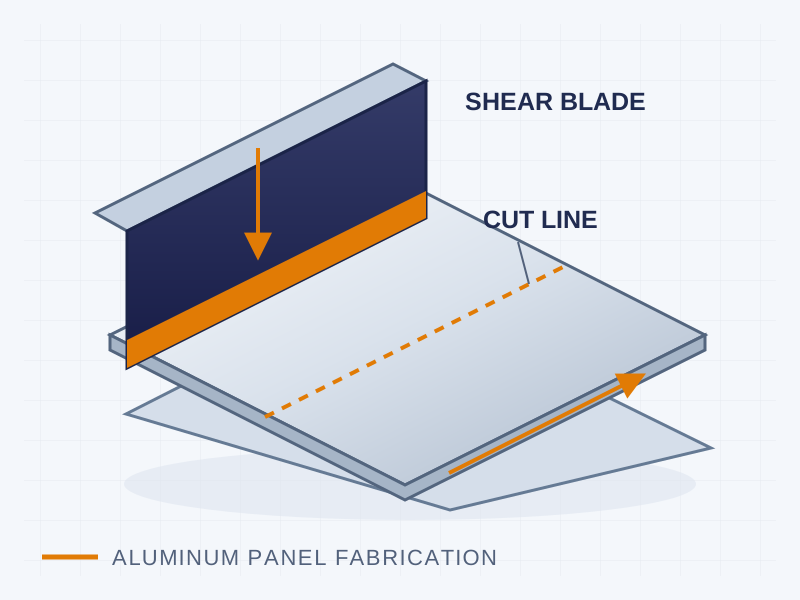
Pemotongan blanko
Diagram ProsesGaris potong dan dimensi blanko jadi.
Potong gulungan atau lembaran menjadi blanko sesuai dimensi fabrikasi. Periksa identitas material, ukuran blanko, dan jumlahnya; ratakan lembaran sebelum dibentuk jika diperlukan.
02
Pembuatan takik, pelubangan & pembuatan alur CNC
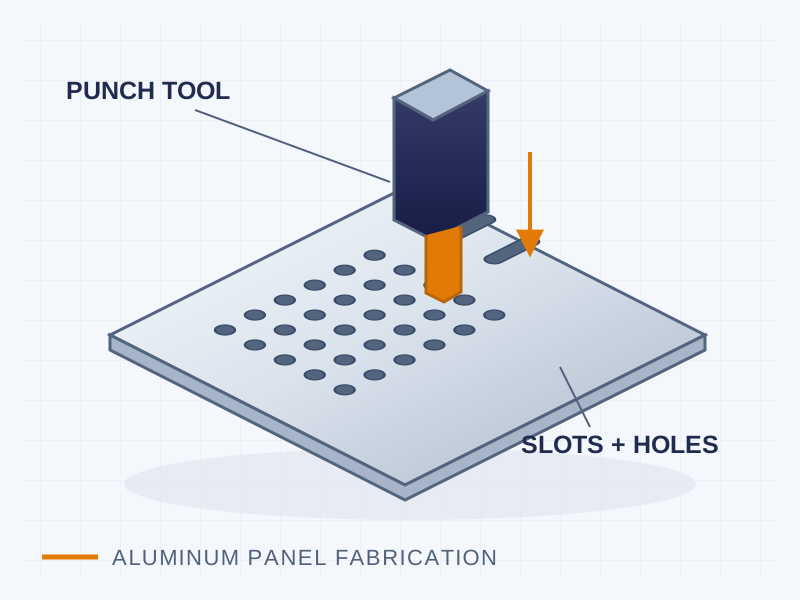
Diagram ProsesPelubang menghasilkan lubang, alur, dan takik sudut sebelum pembentukan.
Buat takik sudut, lubang pemasangan, lubang servis, dan perforasi sesuai gambar panel. Periksa posisi lubang dan batas padat sebelum melipat bagian balik.
03
Pembengkokan & pembentukan rol
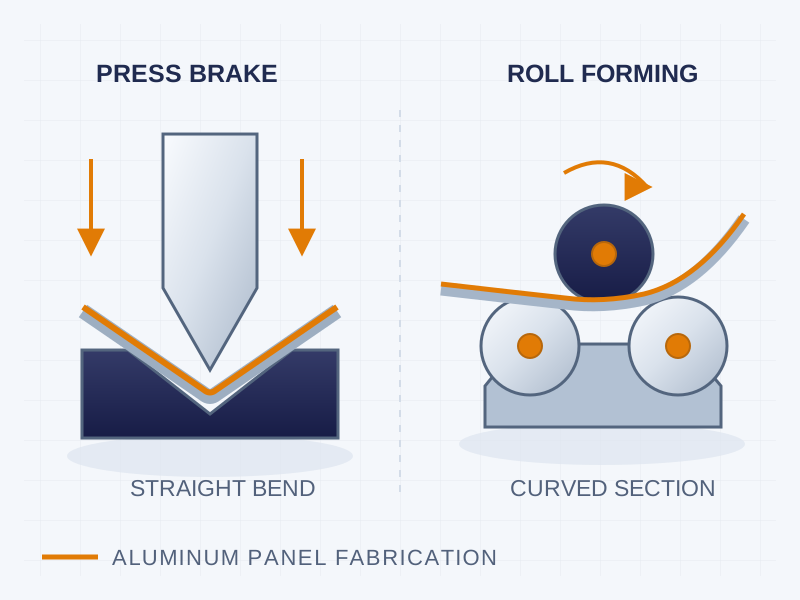
Diagram ProsesPerkakas rem tekan membentuk tekukan lurus; rol pembentuk menghasilkan bagian melengkung.
Bentuk bagian balik lurus pada rem tekan atau hasilkan bagian melengkung dengan pembentukan rol. Periksa dimensi panel jadi, sudut balik, dan kelengkungan terhadap gambar.
04
Perakitan penguat belakang & braket
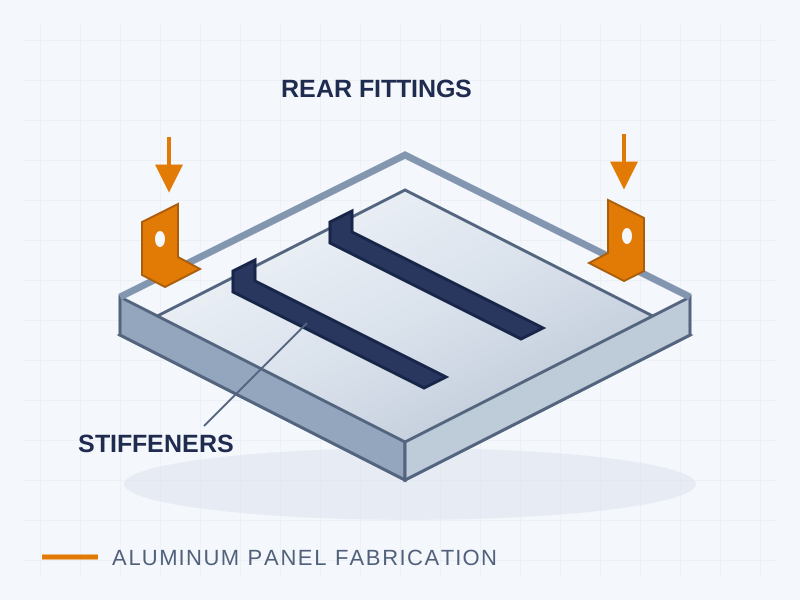
Diagram ProsesPenguat belakang dan braket pengikat terletak pada panel yang telah dibentuk.
Letakkan penguat belakang, braket sudut, dan komponen penghubung pada panel yang telah dibentuk. Lakukan perakitan percobaan pada bagian-bagian yang berdekatan untuk memeriksa sambungan, keselarasan, dan akses ke pengikat.
05
Pengelasan
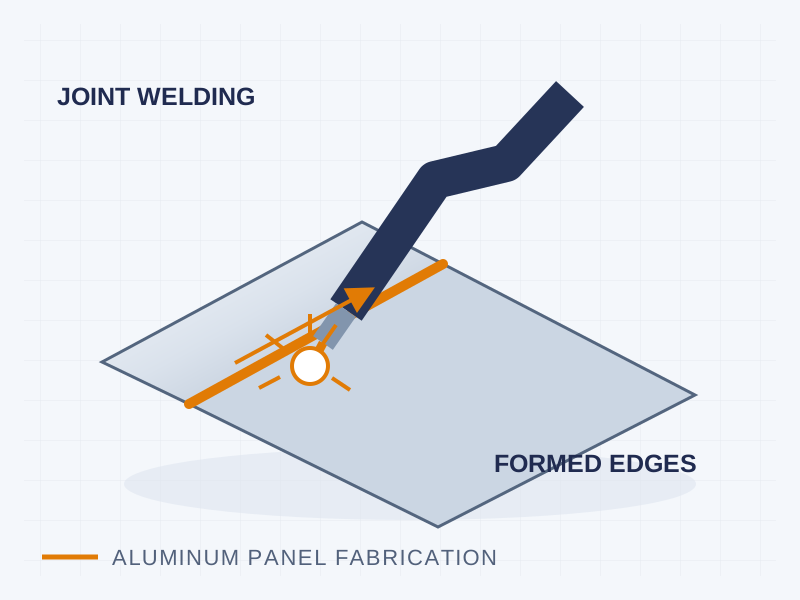
Diagram ProsesObor mengikuti sambungan yang ditentukan antara tepi yang berdekatan.
Las sambungan yang dibutuhkan oleh desain panel menggunakan prosedur yang ditentukan. Periksa kontinuitas sambungan, distorsi, dan posisi bagian yang berdekatan sebelum merapikan area yang dikerjakan.
06
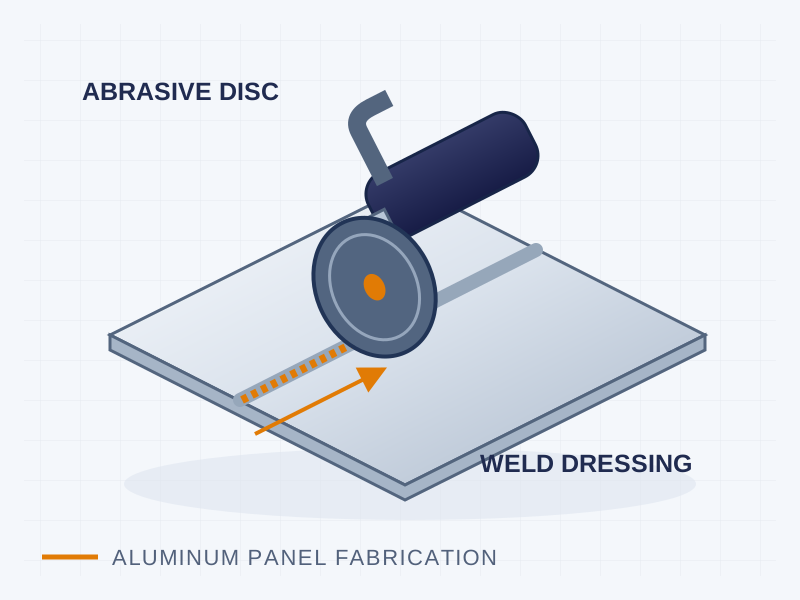
Penggilingan & penghilangan gerinda las
Diagram ProsesCakram abrasif merapikan las yang menonjol dan tepi yang dikerjakan.
Rapikan area las yang menonjol dan hilangkan gerinda dari tepi yang dikerjakan. Kontrol penghilangan material sehingga ketebalan tepi dan panel yang sudah jadi tetap sesuai dengan persyaratan gambar.
07
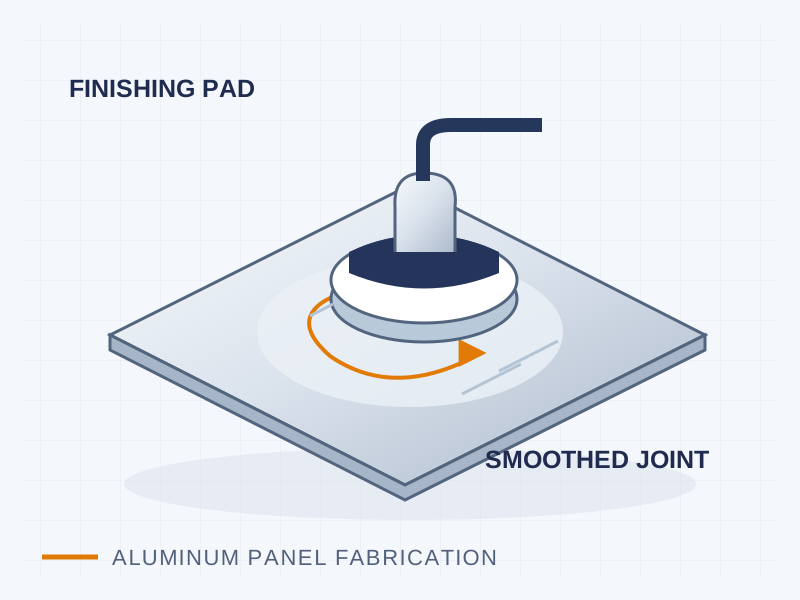
Pemolesan & perawatan tepi
Diagram ProsesBantalan finishing menghaluskan area yang sudah dipoles sebelum pelapisan.
Haluskan bekas gerinda pada sudut dan sambungan yang sudah dikerjakan dengan bahan abrasif finishing yang ditentukan. Periksa transisi ke permukaan sekitarnya sebelum persiapan permukaan dan pelapisan.
08
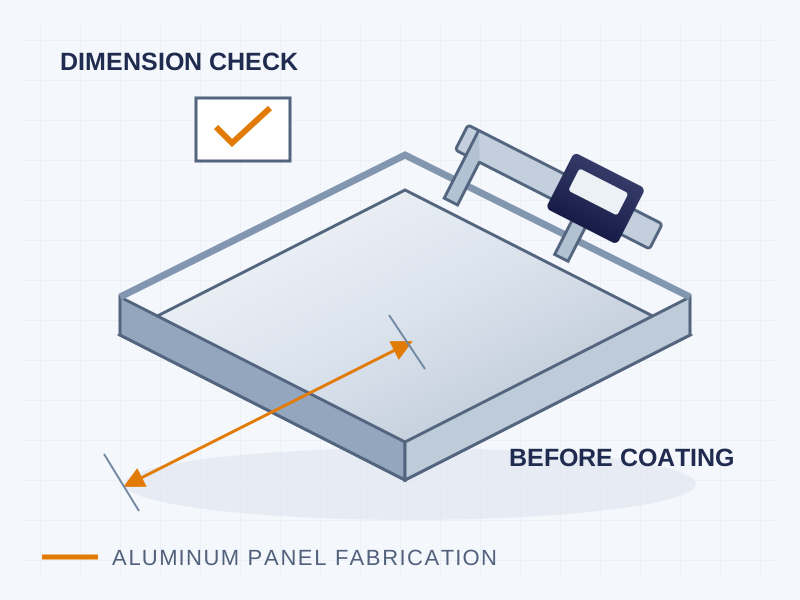
Inspeksi dimensi dalam proses
Diagram ProsesPeriksa ukuran permukaan, geometri pengembalian, dan posisi pemasangan sebelum pelapisan.
Ukur dimensi permukaan, diagonal, tepi tekukan, dan posisi lubang; periksa kelengkungan, sambungan yang sudah dikerjakan, dan fitting belakang. Verifikasi identitas panel dan lepaskan bagian yang sesuai untuk pelapisan.
09
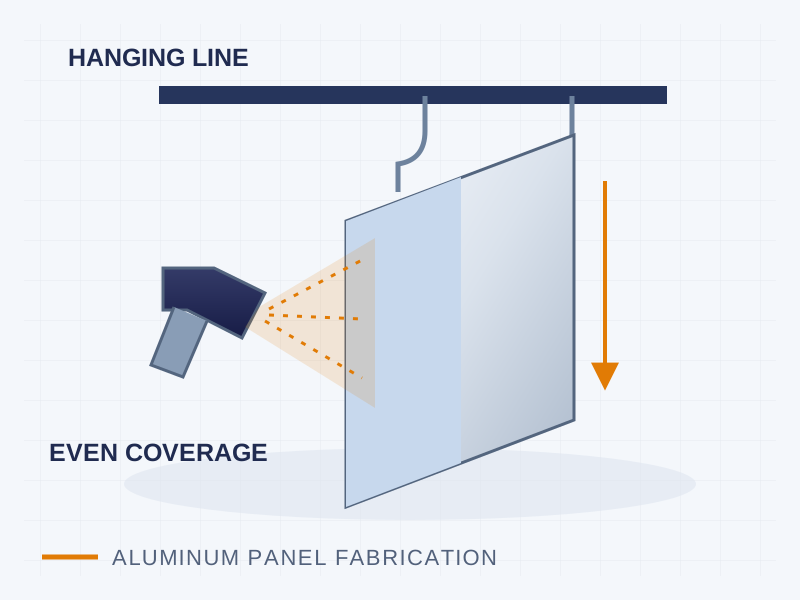
Pra-perlakuan & pelapisan semprot
Diagram ProsesPanel yang sudah disiapkan dilapisi pada jalur gantung sebelum pengeringan.
Bersihkan lemak, bilas, lakukan pra-perlakuan kimia, dan keringkan panel. Oleskan cat cair atau bubuk elektrostatik yang ditentukan, lalu lakukan pengeringan sesuai dengan persyaratan waktu dan suhu benda kerja dari pemasok pelapis.
10
Inspeksi pelapisan akhir
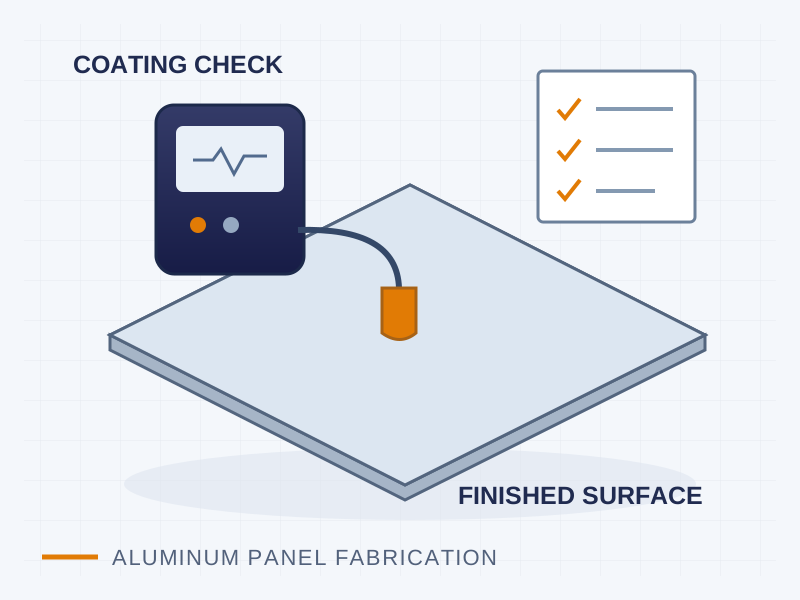
Diagram ProsesPeriksa permukaan akhir dan ukur sifat lapisan yang ditentukan.
Periksa warna, kilap, dan cakupan terhadap hasil akhir yang disetujui. Periksa adanya tetesan, retak, gelembung, dan kontaminasi; ukur ketebalan lapisan kering dan lakukan pengujian lapisan lain yang ditentukan.
11
Pengemasan pelindung & pelabelan proyek
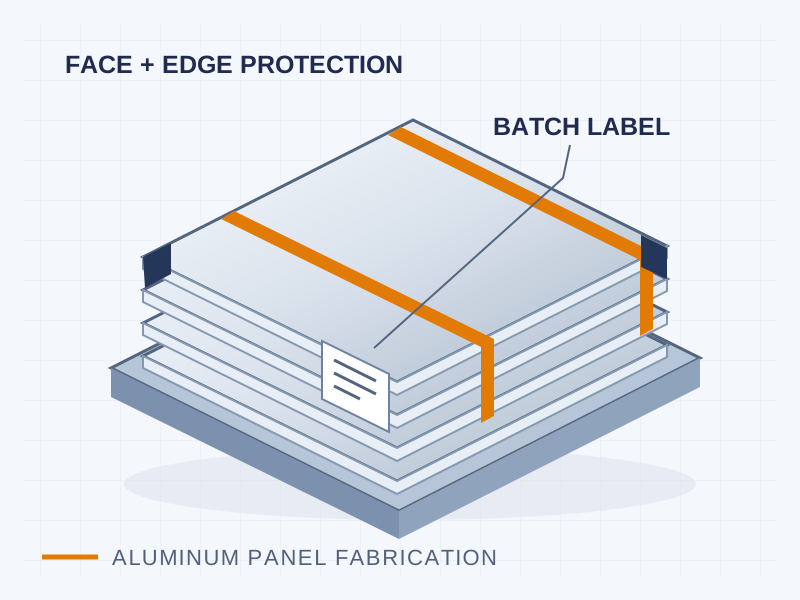
Diagram ProsesPisahkan panel, lindungi sudut, dan beri label pada setiap kemasan yang telah diikat.
Lindungi permukaan dekoratif, pisahkan panel, dan perkuat sudut yang rentan. Ikat kemasan, beri label nomor panel, hasil akhir, jumlah, dan zona pemasangan, lalu simpan di tempat yang kering dan terlindungi.
Verifikasi sudut tekukan CNC hingga ±0,5°, perbedaan diagonal panel hingga ≤1,5 mm, dan kehalusan las. Periksa bagian balik, posisi lubang pemasangan, dan kelengkungan terhadap gambar panel; lakukan perakitan percobaan pada bagian-bagian yang berdekatan.
Daya rekat dan warna lapisan
Periksa daya rekat lapisan dan konsistensi warna di seluruh batch produksi. Bandingkan warna dan kilap dengan sampel yang disetujui, ukur ketebalan lapisan kering, dan periksa cakupan lapisan pada permukaan, bagian balik, dan las.
Pengemasan & identifikasi panel
Beri label pada setiap panel dengan tanda yang digunakan pada gambar kerja instalasi. Film pelindung, bubble wrap atau busa EPE, dan pelindung sudut adalah perlindungan standar; peti kayu lapis atau rangka kayu bersifat opsional.
Sebelum persetujuan produksi
Persetujuan produksi & peninjauan pesanan.
Tentukan pemeriksaan dan dokumen yang diperlukan dengan pesanan, bersama dengan jadwal panel dan sampel finishing yang disetujui. Sertakan standar khusus proyek apa pun dalam permintaan agar persyaratan material, finishing, dan dokumentasi dapat ditinjau sebelum penawaran.
Daftar periksa peninjauan pesanan
Item
Apa yang perlu diidentifikasi
Apa yang perlu diperiksa
Gambar panel
Nomor gambar, revisi, dan ID panel
Dimensi muka, tepi tekukan, posisi pemasangan, dan sambungan yang berdekatan.
Sampel finishing
Referensi sampel, warna, kilap, dan arah serat
Muka yang terlihat, tepi yang terlihat, dan keselarasan pola antar panel.
Substrat aluminium
Paduan, temper, ketebalan lembaran, dan toleransi
Produk lembaran standar menggunakan AA1100; AA3003 disediakan jika diminta oleh pelanggan. Profil ekstrusi tertentu menggunakan aluminium seri 6063. Catat temper yang dibutuhkan secara terpisah pada jadwal material.
Kinerja pelapisan
Spesifikasi dan edisi pelapisan yang dibutuhkan, seperti AAMA 2605, jika berlaku
Sepakati sistem pelapisan dan uji penerimaan. Referensi warna atau istilah PVDF saja tidak mendefinisikan persyaratan kinerja yang lengkap.
Kinerja tahan api
Klasifikasi dan standar pengujian reaksi terhadap api yang diperlukan, seperti EN 13501-1
Cocokkan dokumentasi klasifikasi dengan produk jadi, termasuk lapisan, perekat, inti, dan lapisan pendukung jika ada, serta penggunaan akhir yang dimaksudkan.
Persyaratan sertifikasi
Sertifikat ISO 9001 atau lisensi QUALICOAT yang diperlukan
Identifikasi ruang lingkup yang diperlukan sebelum penerimaan pesanan. Periksa nama perusahaan atau fasilitas pelapisan, aktivitas yang tercakup, dan validitas saat ini.
Jadwal pengemasan
ID panel, zona pemasangan, nomor paket, dan kuantitas
Perlindungan permukaan dan sudut yang telah selesai; identifikasi yang jelas untuk penanganan di lokasi.
Kirim tata letak panel, dimensi, kuantitas, persyaratan finishing, dan lokasi pengiriman. Sertakan detail sambungan untuk panel berbentuk dan sistem plafon.
Unggah PDF, DWG, DXF atau ZIP: hingga 5 file, total 25 MB. Untuk paket gambar yang lebih besar, tambahkan tautan unduhan.