Lapisan akhir harus dibeli sebagai sistem pelapis yang terdefinisi, bukan hanya sebagai "PVDF" atau "serbuk". Mulailah dengan paparan, geometri panel, dan kinerja yang dibutuhkan, kemudian sepakati jalur aplikasi, pra-perlakuan, ketebalan film, pengeringan, dan inspeksi. Panduan ini membandingkan tiga jalur produksi dan menunjukkan cara membaca inspeksi pelapisan tanpa mengabaikan area tipis atau tepi tekukan yang tidak dilapisi.
PVDF vs Pelapisan Serbuk: Apa yang Harus Dicantumkan dalam Tender
PVDF menyebutkan resin pelapis; serbuk menggambarkan bentuk aplikasi. Keduanya bukan kategori yang setara secara langsung. Bandingkan produk pelapis yang disebutkan, persiapan substrat, dan kinerja yang diuji untuk paparan proyek, kemudian tentukan bagaimana panel yang dibentuk akan dilapisi.
| Keputusan pembelian | Sistem PVDF cair | Sistem serbuk arsitektur |
|---|---|---|
| Identitas produk | Sebutkan pemasok pelapis, spesifikasi resin, sistem primer dan lapisan atas. | Sebutkan pemasok serbuk, kode produk, kimia, dan kelas daya tahan. |
| Paparan Proyek | Identifikasi persyaratan pelapukan eksterior, paparan pantai, retensi warna dan kilap. | Konfirmasikan produk yang dipilih ditujukan untuk paparan interior atau eksterior yang sebenarnya; tidak semua bubuk memiliki daya tahan yang sama. |
| Ketebalan dan Pengeringan Lapisan Film | Nyatakan lapisan yang ditentukan, ketebalan lapisan kering, dan kondisi pengeringan untuk sistem yang disebutkan. | Nyatakan ketebalan lapisan film dan jadwal pengeringan yang dibutuhkan; sertakan lekukan dan lipatan dalam inspeksi. |
| Bukti Persetujuan | Minta lembar data sistem, sampel yang disetujui, dan bukti pengujian yang relevan. | Minta lembar data sistem, sampel yang disetujui, dan bukti pengujian yang relevan. |
| Harga yang Sebanding | Berikan penawaran untuk substrat, pra-perlakuan, geometri panel, warna, area finishing, dan kuantitas yang sama. | Gunakan jadwal perbandingan yang sama; Jangan bandingkan harga bubuk generik dengan sistem eksterior yang sepenuhnya ditentukan. |
Label PVDF tidak menetapkan kepatuhan AAMA atau masa pakai tetap. Jika tender menyebutkan standar kinerja, konfirmasikan edisi yang berlaku dan bukti untuk sistem pelapisan yang diusulkan secara lengkap. Garansi pabrik standar Lianhui tetap 1–2 tahun seperti yang disepakati dalam pesanan; persyaratan finishing tambahan ditinjau secara terpisah.
Terapkan jadwal finishing pada panel pelapis aluminium padat eksterior, dan gunakan daftar periksa persetujuan sampel finishing aluminium sebelum merilis batch produksi.
Bandingkan tiga metode produksi
| Metode | Apa yang terjadi | Di mana letaknya | Apa yang perlu ditentukan |
|---|---|---|---|
| Pelapisan semprot cair | Cat cair disemprotkan ke permukaan yang telah disiapkan, kemudian dikeringkan sesuai persyaratan sistemnya | Panel fabrikasi dengan tepi tekukan, kurva, dan detail yang dibentuk | Sistem resin/produk, primer dan lapisan atas, cakupan, ketebalan lapisan kering, dan persyaratan pengeringan |
| Pelapisan rol/gulungan | Pelapisan diukur pada strip bergerak datar; Bahan yang dilapisi kemudian diproses | Produk lembaran yang dirancang untuk dibentuk dari bahan yang sudah jadi | Lapisan depan/belakang, kemampuan bentuk, persyaratan tekukan, dan perlakuan tepi potongan yang terbuka |
| Pelapisan bubuk | Bubuk bermuatan elektrostatis diendapkan pada bagian yang telah disiapkan dan dikeringkan dengan panas | Bagian logam konduktif yang sesuai untuk aplikasi dan proses pengeringan yang dipilih | Kimia bubuk, ketebalan film, cakupan lekukan, tekstur, jadwal pengeringan, dan peringkat paparan |
Panel yang dibentuk dan dilapisi menerima lapisan akhirnya setelah fabrikasi. Lembaran yang sudah jadi membawa lapisannya melalui pemotongan dan pembentukan. Ini berubah di mana kerusakan permukaan dan kinerja tekukan dikendalikan. Pilih jalur dengan geometri panel daripada hanya memutuskan dari bagan warna.
Pilih kimia pelapis untuk paparan
Sistem poliester dan fluoropolimer dapat memiliki formulasi dan kelas kinerja yang berbeda. Bubuk tidak secara otomatis merupakan lapisan akhir khusus interior, dan semprotan cair tidak secara otomatis PVDF. Pemasok pelapis arsitektur menawarkan sistem cair dan bubuk untuk penggunaan eksterior yang menuntut. Sebutkan sistem pelapis aktual dan kinerja yang dibutuhkan, alih-alih hanya memberi peringkat lapisan akhir sebagai "cat" versus "bubuk."
Untuk plafon interior, warna, tekstur, pembersihan, dan uji permukaan yang ditentukan dapat memengaruhi keputusan. Untuk fasad yang terpapar, tambahkan bukti pelapukan, korosi, dan retensi warna yang dibutuhkan untuk lokasi yang dimaksud. Identifikasi paparan pesisir atau industri dan kondisi pemeliharaan dalam permintaan.
Jika proyek menentukan AAMA 2603, 2604, atau 2605, sebutkan dokumen dan edisi yang dibutuhkan. Ini adalah spesifikasi kinerja untuk pelapis organik pada aluminium arsitektur, bukan nama mesin penyemprot atau resin. Mintalah bukti untuk sistem pelapisan yang diusulkan; mencantumkan standar dalam penawaran bukanlah hasil pengujian itu sendiri.
Pra-perlakuan dan pengeringan merupakan bagian dari lapisan akhir.
Persiapan permukaan menghilangkan kontaminasi dan menciptakan permukaan yang sesuai untuk pelapis yang dipilih. Proses ini meliputi pembersihan, pembilasan, pra-perlakuan kimia yang kompatibel, dan pengeringan sebelum aplikasi. Mengganti cat sementara proses persiapan yang tidak kompatibel dibiarkan tidak berubah dapat merusak sistem yang dimaksud.
Simpan catatan persiapan permukaan, aplikasi, dan pengeringan yang terkait dengan batch panel dan sistem pelapis yang dipilih.
Pengeringan harus mengikuti kondisi pabrikan pelapis untuk benda kerja. Catat persyaratan pengeringan yang ditentukan dan bagaimana produksi mengkonfirmasinya. Suhu oven yang ditampilkan saja tidak menggambarkan paparan waktu dan suhu lengkap setiap panel dalam muatan campuran.
Baca ketebalan lapisan dengan satuan dan sistem yang benar
1 mikrometer (µm) = 0,001 mm. Lapisan 60 µm adalah 0,060 mm; ini bukan lembaran aluminium 0,6 mm. Catat ketebalan substrat dan ketebalan lapisan pada kolom terpisah. Bedakan juga persyaratan lapisan atas dari total ketebalan lapisan kering sistem multi-lapisan.
Lapisan yang lebih tebal tidak secara otomatis berarti hasil akhir yang berkinerja lebih baik. Ketebalan yang dapat diterima bergantung pada spesifikasi lapisan dan metode aplikasi. Sistem yang diaplikasikan dengan koil dan sistem yang diaplikasikan setelahnya mungkin menggunakan ketebalan lapisan yang berbeda, jadi bandingkan kinerja yang dibutuhkan dan sistem yang disetujui daripada menerima angka yang lebih besar sebagai penawaran yang lebih baik.
| Periksa | Apa yang dievaluasi | Apa yang harus diidentifikasi oleh pesanan |
|---|---|---|
| Ketebalan lapisan kering | Ketebalan lapisan yang diaplikasikan pada lokasi pengukuran | Lapisan atau total lapisan, target/rentang, metode dan lokasi pengukuran |
| Adhesi | Pemasangan lapisan di bawah pengujian yang ditentukan | Metode, pengkondisian, dan kriteria penerimaan |
| Warna dan kilap | Kesesuaian dengan tampilan yang disetujui | Sampel yang disimpan, metode perbedaan warna jika digunakan, geometri dan batasan kilap |
| Pembengkokan / benturan | Perilaku di bawah deformasi atau benturan yang ditentukan | Metode pengujian dan konstruksi panel/lapisan yang berlaku |
| Pengujian paparan | Perilaku di bawah kondisi pelapukan atau korosi yang dinyatakan | Jenis pengujian, durasi, batas penerimaan, dan sistem yang diwakili |
Inspeksi yang dikerjakan: mengapa rata-rata yang lulus dapat menyembunyikan area yang tipis
Contoh rencana inspeksi: pembelian Spesifikasi mensyaratkan 60–100 µm pada setiap lokasi inspeksi yang ditentukan pada permukaan yang terpapar. Lima hasil lokasi adalah 72, 76, 81, 78, dan 48 µm.
Rata-rata aritmatika adalah 71 µm, di dalam rentang. Lokasi 48 µm tetap berada di bawah minimum yang ditentukan. Berdasarkan aturan lokasi per lokasi pada contoh ini, panel ditahan untuk penyelidikan; panel tersebut tidak diterima hanya berdasarkan rata-rata saja.
Rentang 60–100 µm di sini adalah contoh persyaratan pelapisan bubuk, bukan rentang penerimaan universal untuk setiap lapisan akhir. Sebelum mengukur, catat apakah batasan berlaku untuk pembacaan individual, rata-rata lokasi, atau hasil yang ditentukan lainnya. Ikuti metode pengujian yang dipilih untuk jumlah dan distribusi pembacaan. Catat nilai aktual daripada tanda centang "lulus" tunggal.
| Catatan | Contoh entri |
|---|---|
| Identitas lapisan akhir | Lapisan akhir F-07 / batch produksi B-03 / permukaan yang terpapar |
| Peta pengukuran | Lokasi A–E ditandai pada sketsa panel; tepi tekukan dicatat secara terpisah |
| Hasil | A 72; B 76; C 81; D 78; E 48 µm |
| Keputusan | Tahan P-014. Konfirmasikan pengukuran dan petakan luas area tipis. |
| Penutupan | Catat disposisi yang disetujui dan ulangi pemeriksaan yang diperlukan setelah pengerjaan ulang. |
Gunakan alat ukur yang sesuai untuk lapisan non-konduktif pada aluminium dan verifikasi pengaturannya pada substrat yang relevan. Lembaran tipis, permukaan melengkung, dan tepi dapat memengaruhi pengukuran; ikuti petunjuk instrumen dan metode pengujian daripada mengambil pembacaan yang mudah pada perubahan yang tajam. Ketebalan, penampilan, dan adhesi tetap merupakan hasil yang terpisah.
Pisahkan cacat lapisan akhir dari cacat substrat
| Pengamatan | Apa yang perlu diselidiki | Apa yang harus dihindari |
|---|---|---|
| Bintik-bintik yang menonjol di sepanjang sambungan yang dikerjakan | Periksa persiapan permukaan yang tidak dilapisi dan penghilangan percikan las. | Dengan asumsi lapisan lain akan menyembunyikan cacat substrat yang menonjol. |
| Tekstur kulit jeruk yang tidak rata pada permukaan halus | Bandingkan dengan sampel tekstur yang disepakati dalam kondisi pengamatan yang sama; tinjau catatan aplikasi dan pengeringan. | Menolak hasil akhir yang sengaja bertekstur dibandingkan dengan sampel permukaan halus. |
| Lapisan akhir yang tipis atau terlewat di bagian cekungan | Periksa persyaratan cakupan, orientasi bagian, dan area pengukuran yang dapat diakses. | Menggunakan hasil permukaan tengah untuk mewakili setiap bagian yang melengkung dan cekungan. |
Identifikasi panel dan area yang terpengaruh sebelum perbaikan. Perbaikan yang disetujui harus mengatasi cacat dan mempertahankan sistem lapisan akhir yang ditentukan; perbaikan lokal dan pelapisan ulang penuh bukanlah keputusan yang dapat dipertukarkan.
Selesaikan geometri dan cakupan sebelum menyetujui sampel
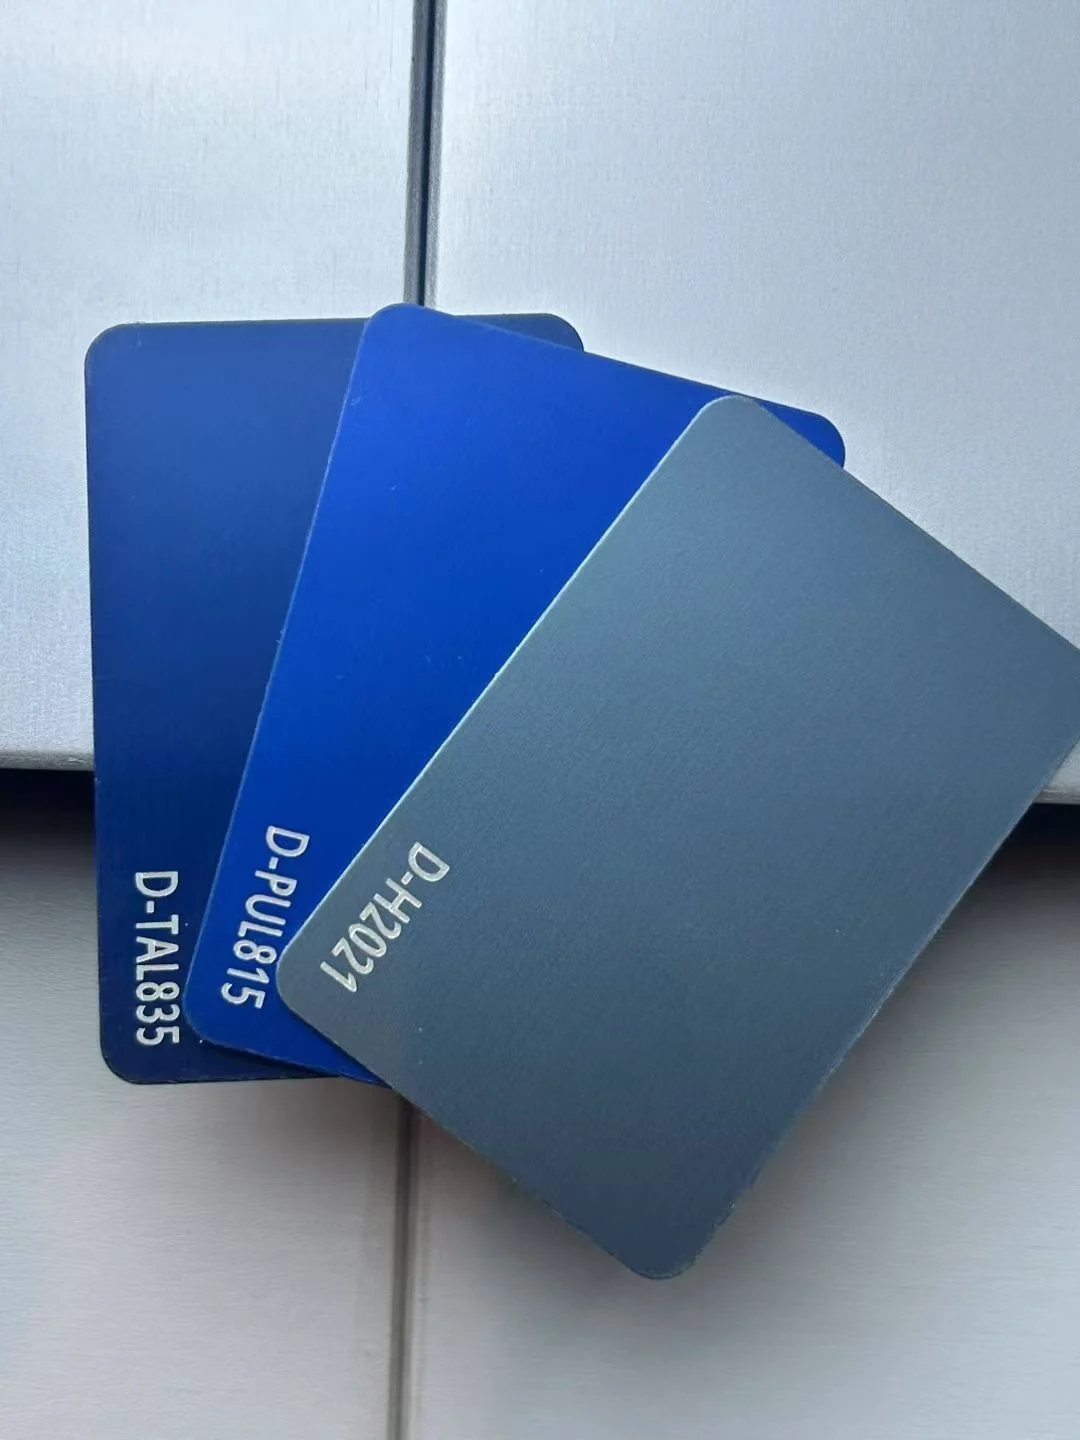
Kupon warna datar berguna, tetapi panel yang dibentuk menimbulkan bagian yang melengkung, sudut, cekungan, dan tepi yang terlihat. Gunakan sampel yang dibuat secara representatif untuk menyepakati cakupan dan penampilan di lokasi-lokasi ini. Untuk material yang sudah dilapisi, periksa hasil akhir setelah tekukan yang relevan dan konfirmasikan bagaimana tepi potongan diperlakukan.
Periksa tetesan, gelembung, kontaminasi, area tipis atau yang terlewat, dan kerusakan akibat penanganan secara terpisah dari warna. Jika hasil akhir gagal dalam pemeriksaan yang disepakati, isolasi batch yang terpengaruh dan tentukan penyebabnya sebelum memilih prosedur perbaikan atau pelapisan ulang. Pengecatan ulang di atas cacat tanpa menyelesaikan masalah substrat atau persiapan dapat mengulanginya.
Periksa pengajuan pelapisan sebelum membandingkan garansi
Minta penunjukan produk produsen pelapis, aplikator yang diusulkan, dan daftar pengujian yang ditentukan. Persetujuan produk cat, lisensi pelapis, dan pengujian pada spesimen jadi menjawab pertanyaan yang berbeda. Ketiganya tidak boleh saling menggantikan. Jika label kualitas diperlukan, periksa cakupannya saat ini terhadap pabrik dan sistem pelapisan yang diusulkan, daripada menerima logo pada brosur yang tidak terkait.
Untuk setiap laporan, catat substrat, pra-perlakuan, lapisan pelapis, metode pengujian, dan sifat yang diuji. Bandingkan entri tersebut dengan proposal produksi. Hasil pelapukan tidak menentukan dimensi panel yang dikirim; hasil adhesi saja tidak menunjukkan retensi warna jangka panjang. Garansi juga perlu mencantumkan pengecualian, prosedur perbaikan, dan kewajiban pemeliharaan sebelum pesanan dilakukan.
Atasi bagian tersembunyi, lekukan, dan tepi potongan
Tandai permukaan penting pada gambar: permukaan yang terlihat, bagian yang terlihat, sambungan bayangan, permukaan belakang, dan zona pemasangan tersembunyi. Nyatakan mana yang memerlukan sistem dekoratif dan mana yang menerima perlakuan khusus lainnya. Ini menghilangkan ambiguitas "dilapisi sepenuhnya," terutama ketika gambar mencakup lekukan dalam, sudut terlipat, atau titik gantung.
Untuk pelapisan bubuk, lekukan dalam dapat lebih sulit untuk ditutupi secara seragam karena medan listrik dan akses memengaruhi pengendapan. Untuk lembaran pra-finishing, periksa sudut yang terbentuk dan tepi potongan yang terlihat setelah fabrikasi. Kedua kondisi tersebut tidak dapat diatasi hanya dengan mengukur bagian tengah kupon datar. Sertakan detail sulit yang representatif dalam persetujuan produksi pertama.
Apa yang harus menyertai hasil akhir yang dikirim?
- Kode hasil akhir yang terkait dengan sampel fisik yang disetujui dan jadwal panel.
- Identifikasi batch produksi dan hasil inspeksi yang disepakati, termasuk pengerjaan ulang apa pun.
- Instruksi pembersihan yang kompatibel dan pembatasan bahan kimia di lokasi atau penghapusan lapisan pelindung.
- Prosedur untuk melaporkan kerusakan, menyetujui perbaikan, dan memesan panel pengganti yang sesuai.
Pisahkan kerusakan instalasi dari penerimaan manufaktur. Foto kemasan yang belum dibuka dan ID panel yang terpengaruh sebelum membuka kemasan lebih lanjut; bandingkan setiap perbaikan yang diusulkan pada sampel cadangan sebelum menerapkannya pada elevasi yang terlihat.
Keluarkan permintaan penyelesaian lengkap
- Lokasi interior/eksterior dan kondisi paparan yang relevan.
- Paduan panel, geometri, tepi tekukan yang terlihat, dan area yang memerlukan pelapisan.
- Metode aplikasi dan sistem pelapisan yang ditentukan atau persyaratan kinerja.
- Warna, kilap, tekstur, dan referensi sampel yang disimpan.
- Metode inspeksi, batas penerimaan, dan catatan batch yang diperlukan.
- Cakupan garansi, persyaratan pembersihan, dan perlindungan kemasan.
Gunakan catatan persetujuan akhir untuk menyimpan pilihan ini dengan pesanan. Untuk operasi sebelum dan sesudah pelapisan, lihat fabrikasi dan inspeksi panel.