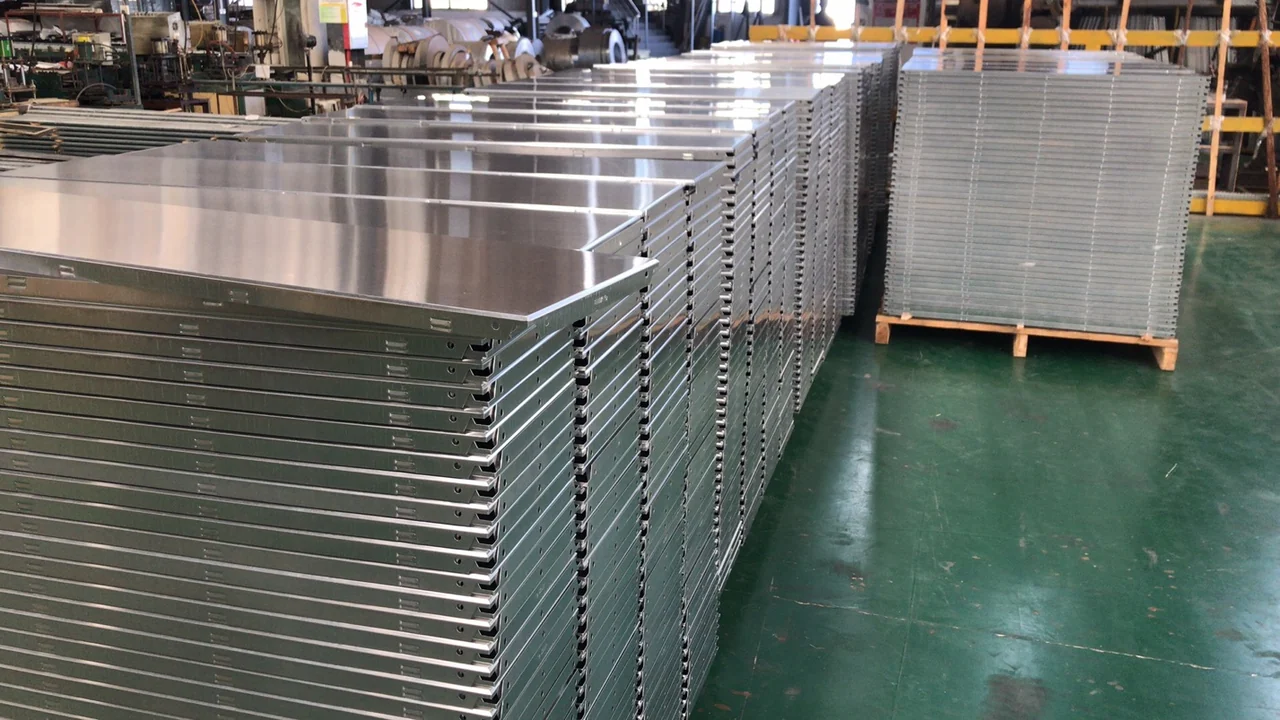
يعتمد تصنيع ألواح الألمنيوم الموثوق على عمليات تسليم مضبوطة: يصبح الرسم الصحيح هو القطعة الخام الصحيحة، ويتم اعتماد الشكل الهندسي المشكل قبل التشطيب، ويبقى اللوح النهائي قابلاً للتمييز حتى التسليم. يُغطي هذا الدليل مراحل القطع والتشكيل والتجميع والطلاء والفحص، مع عرض توضيحي لعملية الإنتاج وفحوصات عملية للإفراج عن المنتج.
مساران للتصنيع، وليس تسلسلًا واحدًا مُطابقًا لكل لوحة.
| لوحة سقف قياسية. | لوحة جدارية أو مُشكّلة حسب الطلب. |
|---|---|
| اختيار المادة ← قطع الخامة ← التثقيب ← التسوية ← تشكيل الزوايا ← التشكيل ← التثقيب في موضع التثبيت. | قطع الصفيحة ← وضع العلامات وقطع الزوايا ← الثني أو التشكيل بالدرفلة ← اللحام المُحدد ← تجميع الدعامات/الأقواس ← التجليخ والتلميع ← فحص التصنيع. |
يُنتج كلا المسارين قطعة غير مطلية جاهزة لعملية التشطيب المُختارة. تُضاف العمليات حيثما يتطلبها التصميم: فاللوحة البسيطة لا تتطلب عملية تثقيب زخرفية، واللوحة بدون وصلات ملحومة لا تحتاج إلى مرحلة لحام. تتطلب الصفائح المطلية مسبقًا مسارًا يحمي طبقة الطلاء الموجودة أثناء التصنيع.
القص والتشكيل: تحديد رقم القطعة وشكلها الهندسي.
تربط قائمة القطع المادة وأبعاد القطعة الخام وكميتها برقم اللوحة ومراجعة الرسم. تحدد فحوصات الاستلام نوع السبيكة، ودرجة صلابتها، وسماكتها، وحالة سطحها. عند القص، قارن أبعاد القطعة الخام وأقطارها مع تعليمات العمل؛ فهذه هي أسرع نقطة عملية لاكتشاف المادة الخاطئة أو القطعة الخام غير المربعة.
تعمل الشقوق الزاوية على إزالة المادة لتشكيل الحواف المجاورة. ينتج عن التثقيب ثقوب وفتحات وأنماط تثقيب. حافظ على ربط فتحات الخدمة وفتحات التثبيت بنفس حواف المرجع المستخدمة في رسم الورشة. حتى الفتحة ذات الحجم الصحيح في الموضع الخاطئ تُعد قطعة غير مطابقة.
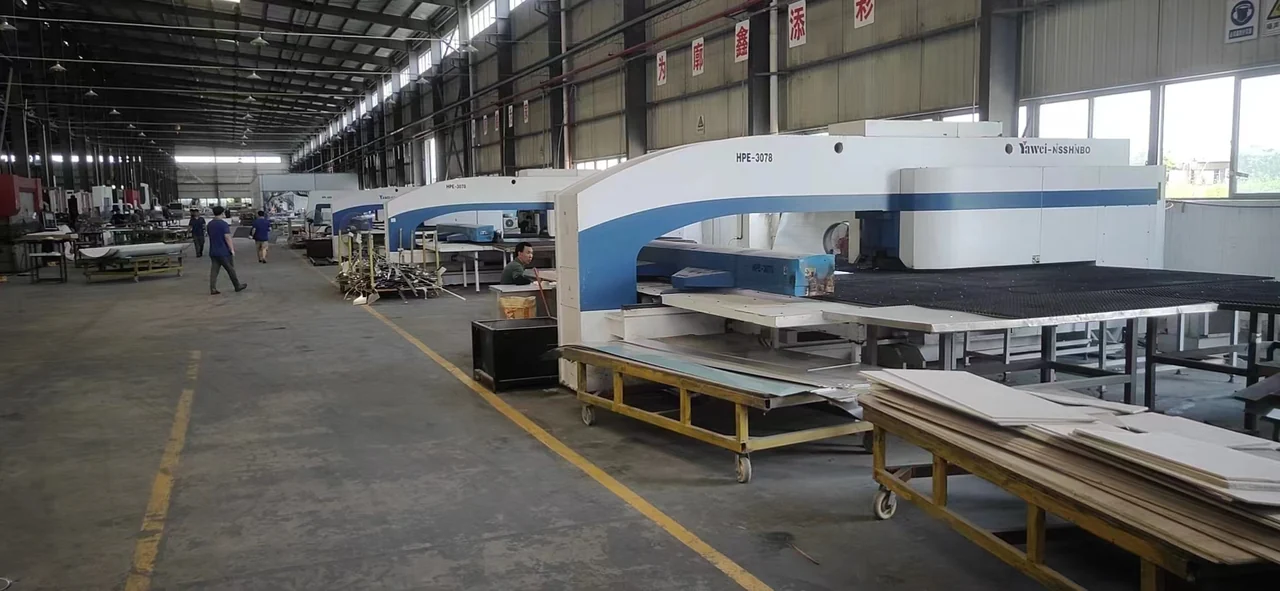
الشكل: التمييز بين الانحناءات المستقيمة والمقاطع المنحنية
تُستخدم مكبس الثني لتشكيل الانحناءات المستقيمة. بينما تُستخدم معدات التشكيل بالدرفلة لإنتاج المقطع المنحني المطلوب. يجب أن تُحدد تعليمات العمل الأبعاد النهائية وزوايا الانحناء ونصف القطر المرجعي لضمان قياس المشغل والمفتش لنفس الأبعاد الهندسية.
قد يؤثر التشكيل على العناصر القريبة من الانحناء. لذا، يُرجى مراجعة الثقوب والشقوق القريبة من الانحناء أثناء إعداد الرسم، بما في ذلك تخفيف الانحناء المطلوب وإمكانية الوصول إلى الأدوات. في حال ضرورة الحفاظ على دقة موقع عنصر مهم بعد التشكيل، يُرجى الاتفاق مع المُصنِّع على تسلسل تشغيله.
بالنسبة للمقاطع المنحنية، يُرجى التحقق من نصف القطر أو القالب المحدد، وارتفاع اللوحة، وحواف التزاوج قبل الطلاء.
تجميع الوصلات وإنهائها قبل الطلاء.
تركيب الدعامات والأقواس وأجزاء التوصيل المحددة على الجزء الخلفي من اللوحة. يجب أن تتوافق مواقعها مع مخطط الدعم وأن تترك مساحة كافية للتركيب. أكمل اللحامات المطلوبة وفقًا للتصميم، ثم قم بصقل وتلميع المناطق المُعالجة حتى الوصول إلى حالة السطح المطلوبة.
استخدم تجميعًا تجريبيًا للمكونات المتجاورة ذات الأشكال المختلفة أو الزوايا الحرجة. تحقق من التوافق، وعرض الوصلة، ومحاذاة الأسطح، وسهولة الوصول إلى نقاط التثبيت. يُعد التجميع التجريبي مفيدًا بشكل خاص عند دمج عدة أبعاد مقبولة بشكل فردي في وصلة واحدة ظاهرة.
يجب تسجيل أي تغيير في موضع الدعامة على الرسم وجدول الألواح. إن إبقاء هذا التعديل مرئيًا يمنع تسليم لوحة مصنعة بشكل صحيح بتفاصيل توصيل قديمة.
تتبع مسار لوحة واحدة خلال عملية الإنتاج.
سجل الإنتاج هو السجل الذي يبقى مرتبطًا بالجزء أثناء انتقاله بين العمليات. فيما يلي مثال توضيحي للوحة مطوية، P-014، لتصميم متكرر بأبعاد 1200 × 600 مم مع وصلات 10 مم. يبلغ حجم وجهها النهائي 1190 × 590 مم؛ أما حوافها الجانبية البالغ طولها 25 مم فقد تم تحديد أبعادها بشكل منفصل. هذه الأبعاد توضح كيفية حفظ السجلات، وليست مواصفات قياسية للوحة.
| العملية | المعلومات المستخدمة | سجل الإصدار |
|---|---|---|
| قصّ الخامة | اعتماد النموذج المُطوّر للورقة المختارة، ونصف قطر الانحناء، والأدوات | هوية المادة، طول/عرض الخامة، والكمية. لا تقم بالقص من أبعاد الوجه. |
| التثقيب/التشذيب | إحداثيات الثقوب، وتخفيفات الزوايا، واتجاه اللوحة | تم التحقق من مواقع واتجاه ثقوب القطعة الأولى وفقًا للمراجعة C. |
| التشكيل | الوجه النهائي 1190 × 590 مم؛ حواف ارتداد 25 مم؛ زوايا الرسم والتفاوتات المسموح بها | تم تسجيل قياسات السطح والزوايا والأقطار بعد عملية الثني. |
| التجميع الخلفي | رسم الدعامة ومواقع قضبان الدعم | تم التحقق من مواقع الدعامة وإمكانية الوصول إليها؛ وتم إجراء تجربة تركيب عند الحاجة. |
| إطلاق الطلاء | تم قبول الشكل الهندسي، وإعداد السطح، والتشطيب F-07 | تم تضمين رمز تعريف القطعة ورمز التشطيب في دفعة الطلاء. |
| التعبئة والتغليف | تخطيط المنطقة E-02 وجدول اللوحات | P-014، المراجعة C، تمت مطابقة الكمية ورقم العبوة. |
في حال تحرك ثقب في المراجعة D، حدد الأجزاء المتأثرة P-014 في كل مرحلة: المادة غير المقطوعة، والقطع المثقوبة، والأجزاء المشكلة، والمنتج النهائي. لا تُصدر الرسم الجديد للمشغل التالي فقط بينما تستمر الأجزاء السابقة في العمل بالطريقة القديمة.
امنع تحول الثقب القريب من الانحناء إلى فتحة مشوهة.
تتشوه المادة المحيطة بالانحناء أثناء التشكيل. قد يتمدد أو يتمزق ثقب أو فتحة قريبة جدًا من تلك المنطقة؛ يفصل القطع التخفيفي الجزء المرتدّ من المادة المجاورة التي يجب أن تبقى مسطحة. حدد العلاقة بين الثقب والانحناء، وشكل القطع التخفيفي، وتسلسل التشغيل قبل إصدار نموذج القطع. تعتمد المسافات المطلوبة على المادة وهندسة الانحناء.
بالنسبة لثقب التثبيت الحرج، افحص موضعه النهائي بعد التشكيل، وليس فقط موضعه على القطعة المسطحة. قد تكون القطعة المثقوبة صحيحة بينما لم يعد التثبيت النهائي مستديرًا أو في موضعه الصحيح.
المعالجة المسبقة، ثم تطبيق الطلاء النهائي وتجفيفه
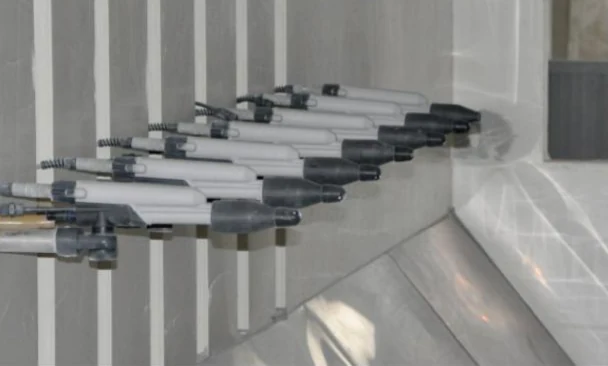
بالنسبة للوحة المطلية، تُنظف القطعة المصنعة المقبولة وتُزال منها الشحوم، ثم تُشطف، وتُعالج كيميائيًا مسبقًا، وتُجفف. يجب أن تتناسب المعالجة المسبقة مع الطلاء والركيزة المختارة. بعد ذلك، تُعلق اللوحة، وتُطلى، وتُجفف، وتُبرد قبل الفحص والتعامل معها.
يُرش الطلاء السائل على شكل رذاذ، بينما يُرسب المسحوق إلكتروستاتيكيًا ثم يُجفف. يجب اتباع متطلبات تطبيق وتجفيف الطلاء الخاصة بمورد الطلاء. لا يمكن استبدال إعدادات الفرن والوقت المنقضي بجدول التجفيف المعتمد لقطعة العمل والطلاء الفعليين.
استخدم بوابات فحص ذات قرار إطلاق محدد.
| بوابة | فحص | تسجيل أو اتخاذ إجراء |
|---|---|---|
| قبل التشغيل الآلي | هوية المادة، السماكة، مراجعة الرسم، حجم القطعة الخام وكميتها | مطابقة المادة وقائمة القطع مع أمر العمل |
| قبل الطلاء | أبعاد السطح، التربيع، الحواف، الفتحات، الانحناء، التركيبات والوصلات المشغولة | الاحتفاظ بالأجزاء غير المطابقة للتصرف؛ تسجيل عمليات التجميع التجريبية الحرجة |
| بعد الطلاء | المظهر، التغطية وخصائص الطلاء المحددة | قارن مع العينة المحفوظة ومتطلبات الفحص |
| قبل التعبئة | أرقام الألواح، والكميات، وعلامات التوجيه، والحماية | طابق كل عبوة مع قائمة التعبئة ومنطقة التركيب |
احتفظ بنتائج الأبعاد ونتائج اختبار السطح منفصلة. لا يُغني تطابق اللون الجيد عن موضع التثبيت غير الصحيح. وبالمثل، يجب الاحتفاظ باللوح ذي الأبعاد الصحيحة إذا كان سطحه به عيوب غير مقبولة مثل التكتلات أو الفقاعات أو التلوث أو التلف.
وافق على القطعة الأولى قبل تكرار الدفعة
يُعد تكرار خطأ في اللوحة أكثر تكلفة من رفض قطعة أولى واحدة. حدد الأبعاد الحرجة في تعليمات العمل وافحص جزءًا نموذجيًا بعد آخر عملية قد تُغيرها. بالنسبة للوحة المطوية، يعني ذلك فحص الجزء النهائي، وعدم قبول القطعة المسطحة فقط.
يؤثر ارتداد المادة على الزاوية بعد تحرير ضغط القالب. قد تتطلب التغييرات في خصائص الصفيحة أو الأدوات أو نصف قطر الانحناء تعديلًا في الإعدادات حتى عند ثبات الزاوية المبرمجة. يجب الاتفاق على الزاوية النهائية وظروف القياس، وعدم استخدام إعدادات الماكينة كمعيار للقبول. أعد فحص القطعة الأولى عند تغيير دفعة المواد أو إعدادات الأدوات أو مراجعة الرسم.
استبعد اللوحة غير المطابقة من العملية التالية.
استخدم سجل تعليق يتضمن رقم تعريف اللوحة، والمراجعة، والبعد أو السطح المتأثر، ونتيجة القياس، والإجراء المقترح. لا ينبغي لمشغل الطلاء استلام لوحة مثنية ما زالت تنتظر قرارًا بشأن هندستها. بعد تطبيق التشطيب المرئي، قد يشمل التصحيح إعادة التصنيع وإعادة التشطيب.
ميّز بين الإجراءات المتاحة: إعادة التصنيع، أو إعادة العمل المعتمدة، أو الانحراف المقبول رسميًا. يجب على الشخص المسؤول عن الواجهة المتأثرة الموافقة على الانحراف قبل إصداره. لا يُعد خيار "يمكن للمثبت التعديل في الموقع" إجراءً محددًا عند تغيير التثبيت أو عرض الوصلة أو المحاذاة المرئية.
إعداد حزمة تسليم يمكن لفريق الموقع استخدامها.
- مخطط التركيب الحالي وجدول الألواح، مع تمييز القطع اليمنى واليسرى.
- فهرس يربط كل صندوق باللوحة، بحيث يمكن تخصيص كل صندوق لمنطقة تركيب محددة.
- سجلات فحص الميزات الحرجة المتفق عليها والانحرافات التي تم إغلاقها.
- تحديد التشطيبات، وإرشادات المناولة، وقطع الغيار المُصنفة بشكل منفصل.
قبل مغادرة الشحنة المرحلية، يجب مطابقة الكمية المُسلمة مع أحدث جدول زمني. قد يؤدي فقدان لوحة زاوية إلى تأخير تركيب وحدة كاملة حتى بعد وصول معظم مساحتها. يجب إدراج القطع الخاصة المتبقية بشكل واضح بدلاً من الإبلاغ عن تقدم التسليم كنسبة مئوية من الأمتار المربعة فقط.
تجهيز التغليف لترتيب التركيب والنقل.
حماية الأسطح الزخرفية، ودعم الحواف المعرضة للتلف، وتثبيت الألواح لمنع حركتها داخل العبوة. قم بتسمية المواصفات واللون والدفعة والكمية واتجاه التركيب عند الاقتضاء. يساعد تجميع الألواح حسب منطقة التركيب فريق الموقع في العثور على الألواح المناسبة دون الحاجة إلى فك تغليف قطع غير مترابطة بشكل متكرر.
بعد الفحص النهائي، حدد الألواح في قائمة التعبئة واحرص على حماية الأسطح والحواف والزوايا من التلف الناتج عن النقل.
للاستفسار عن التصنيع، يرجى تقديم: رسومات الورشة وجدول الألواحموافقة التشطيب، وسجلات الفحص المطلوبة، وتسلسل التسليم. صفحة التصنيع توضح المعدات وسير العمل بالكامل؛ مقارنة الطلاء توضح خيارات التشطيب.